Hoe draaien werkt
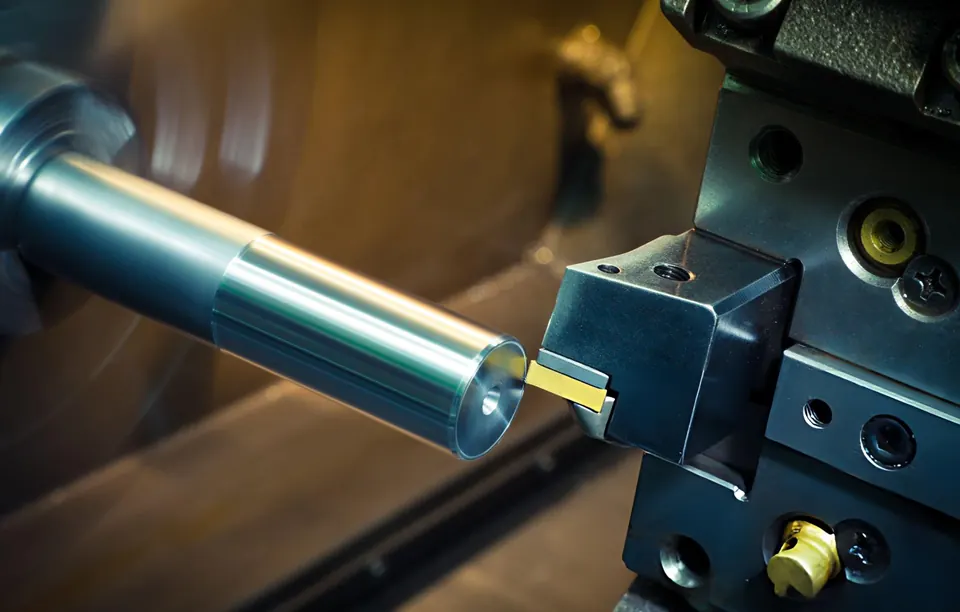
Een CNC-draaibank spant het werkstuk in een klauwplaat of spantang en laat het draaien; de beitel beweegt in Z (evenwijdig aan de spil) en X (diameter). Staafautomaten produceren continu uit staaf; klauwplaatwerk verwerkt smeed-, gietstukken en grotere diameters.
Snijwaarden en oppervlak
Bij draaien geldt de snijsnelheid op de bewerkte diameter; moderne besturingen houden haar constant (G96). De theoretische ruwheid hangt af van voeding en hoekradius:
- Theoretische profieldiepte
- Rt ≈ f² / (8 · rε)
- Voorbeeld
- f = 0,15 mm/omw, rε = 0,8 mm → Rt ≈ 3,5 µm, Ra ≈ 0,9 µm
- Wiper-platen
- ongeveer dubbele voeding bij vergelijkbaar oppervlak
- Calculator
- draaicalculator
De werkelijke ruwheid ligt hoger door slijtage, trillingen en materiaalgedrag; nadraaiwaarden worden op het eerste stuk bevestigd.
Opspanning
- Spantangen voor staafwerk: concentrisch en snel.
- Hydraulische klauwplaten met op maat uitgedraaide zachte klauwen voor nauwkeurige tweede bewerkingen.
- Center en bril voor lange, slanke assen (L/D boven ongeveer 4–6).
- Tegenspillen om de achterkant te bewerken zonder handmatig omspannen.
Haalbare toleranties
Diameters in IT7 zijn routine op goed onderhouden draaibanken; IT6 en slingering onder 0,01 mm zijn haalbaar op geschikte delen met beheerste nabewerking. Nauwere eisen vragen vaak slijpen. Specificeer slingering of coaxialiteit ten opzichte van de functionele referentie in plaats van alleen diametertoleranties.
Typische draaidelen
- Aandrijf- en pompassen
- Bussen en afstandsstukken
- Flenzen en adapters
- Hydraulische en pneumatische fittingen
- Schroefdraadverbinders
- Klepstelen en -zittingen