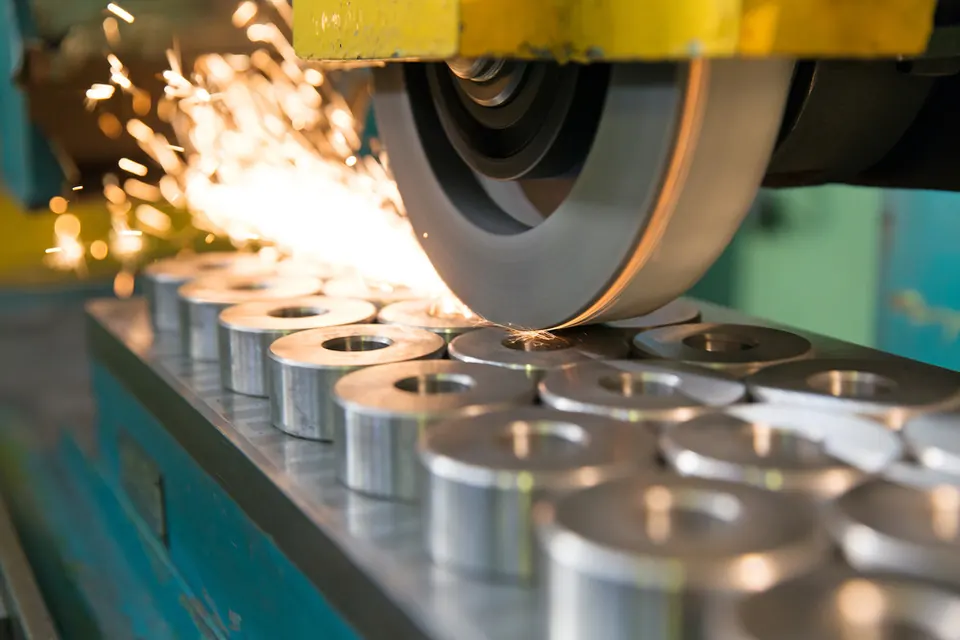
Processen
| Proces | Typisch gebruik | Tolerantie (indicatief) | Ra (indicatief) |
|---|---|---|---|
| Rondslijpen | Assen, lagertappen, pennen | IT5–IT6 | 0,2–0,8 µm |
| Vlakslijpen | Vlakken, platen, blokken | Vlakheid van enkele µm op kleine vlakken | 0,2–0,8 µm |
| Inwendig slijpen / honen | Boringen, cilinders | IT5–IT6 | 0,1–0,4 µm |
| Lappen | Afdichtvlakken, kaliberoppervlakken | Vlakheid in lichtbanden | 0,05–0,2 µm |
| Polijsten / elektropolijsten | Hygiënische, cosmetische vlakken | — | tot < 0,2 µm |
Harddraaien en hardfrezen
Geharde staalsoorten boven ca. 45 HRC kunnen vaak met CBN- of keramisch gereedschap worden gedraaid of gefreesd in plaats van geslepen — sneller en flexibeler voor complexe profielen; slijpen blijft superieur voor de nauwste toleranties en bepaalde eisen aan oppervlakte-integriteit.
Ontbramen en randafwerking
Randen horen bij de specificatie. Geprogrammeerde afschuiningen, borstelen, trommelen, thermisch of elektrochemisch ontbramen worden gekozen op geometrie en materiaal. Tekeningen zouden randtoestanden volgens ISO 13715 moeten vastleggen.