CNC-maskinering · Tyrkia → Europa og Nord-Amerika
Presisjons-CNC-maskinering i Tyrkia
Presisjonsmaskinering. Engineered in Turkey.
Dreide, freste og fleraksede komponenter etter din tegning — fra første prototype til serieproduksjon, med teknisk gjennomgang før tilbud og dokumentert kontroll før forsendelse.
- Deler etter tegning
- Fra prototype til serie
- Materialsertifikater på forespørsel
- Eksportemballasje og dokumenter
Kompetanse
Maskineringskompetanse
Ett ingeniørteam planlegger hver del på tvers av dreiing, fresing og fleraksede operasjoner. For hvert prosjekt oppgir vi hvilke operasjoner som utføres internt, og hvilke som utføres av kvalifiserte partnere i produksjonsnettverket vårt.
CNC-dreiing
Aksler, bøssinger, flenser og koblinger av stang, smigods eller støpegods med snevre diametertoleranser og lavt kast.
Les mer EN02CNC-fresing (3- og 4-akset)
Prismatiske deler, lommer, konturer og hullmønstre i vertikale og horisontale maskineringssentre.
Les mer EN035-akset maskinering
3+2-posisjonering og simultan femakset fresing av komplekse deler med færre oppspenninger.
Les mer EN04Dreie-fresemaskinering
Dreiing pluss fresing, boring og gjenging med C- og Y-akse — ferdige deler i én oppspenning.
Les mer EN05Langdreiing (sveitsertype)
Langdreieautomater for små, lange og slanke presisjonsdeler av stang.
Les mer EN06Slipning og etterbearbeiding
Rund- og planslipning, honing og lepping der dreiing og fresing når grensen.
Les mer ENTeknologier
Dreiing, fresing og flerakset — riktig akse for hvert element
Dreiing
Arbeidsstykket roterer; verktøyet beveger seg i Z (lengde) og X (diameter). Ideelt for runde elementer: diametre, planflater, spor, boringer og gjenger.
Les mer — DreiingFresing
Verktøyet roterer; delen er spent fast, og maskinen beveger seg i X, Y og Z. Ideelt for planflater, lommer, spor, konturer og hullmønstre.
Les mer — FresingFlerakset
Rotasjonsaksene A/B og C vipper og dreier delen eller hodet. 3+2 når fem sider i én oppspenning; simultan 5-akset følger frie formflater.
Les mer — FleraksetKomponenter
Komponenter vi maskinerer
Delene er gruppert etter funksjon i stedet for å bli listet én og én. Hver gruppe viser bruksområder, prosesser, materialer og toleransene som betyr noe.
Aksler og pinner
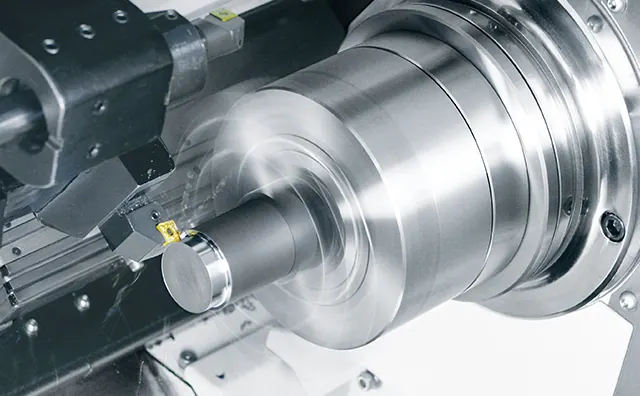
Driv- og pumpeaksler, Aksler og spindler, Styre- og hengselpinner
Bøssinger, hylser og avstandsstykker
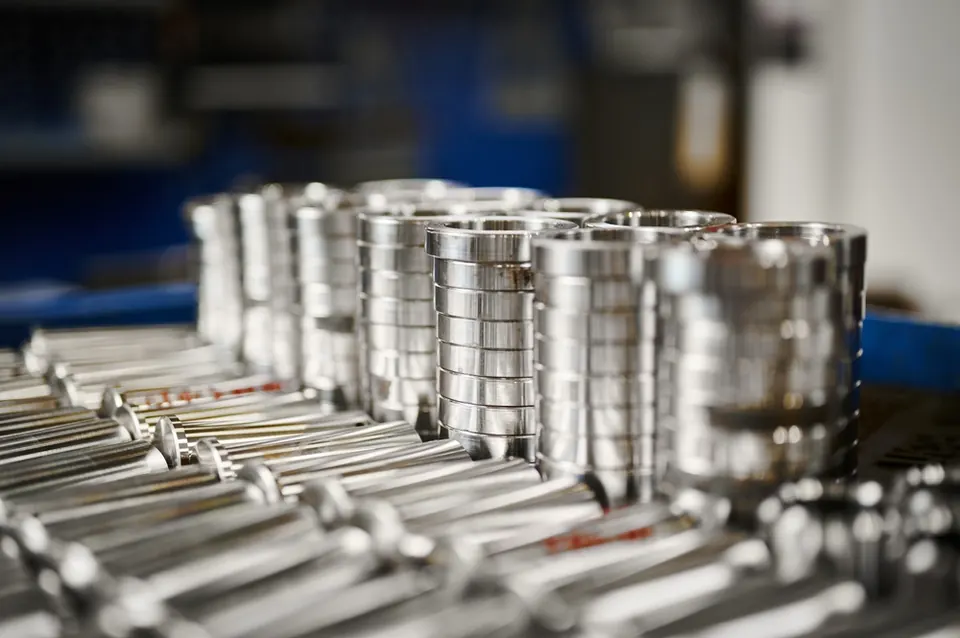
Glide- og flensbøssinger, Hylser og foringer, Avstandsstykker
Flenser, nav og koblinger
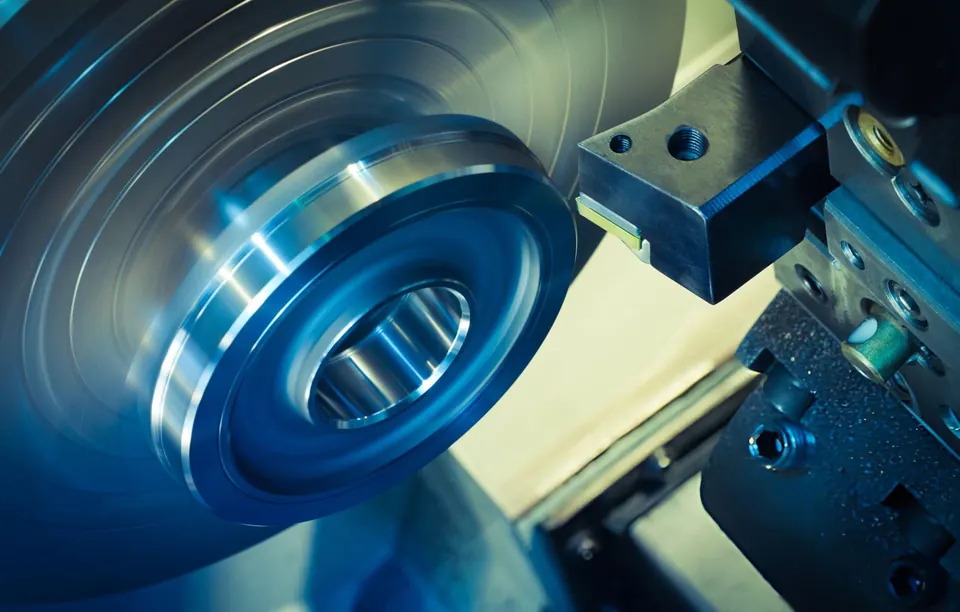
Rør- og maskinflenser, Nav, Akselkoblinger
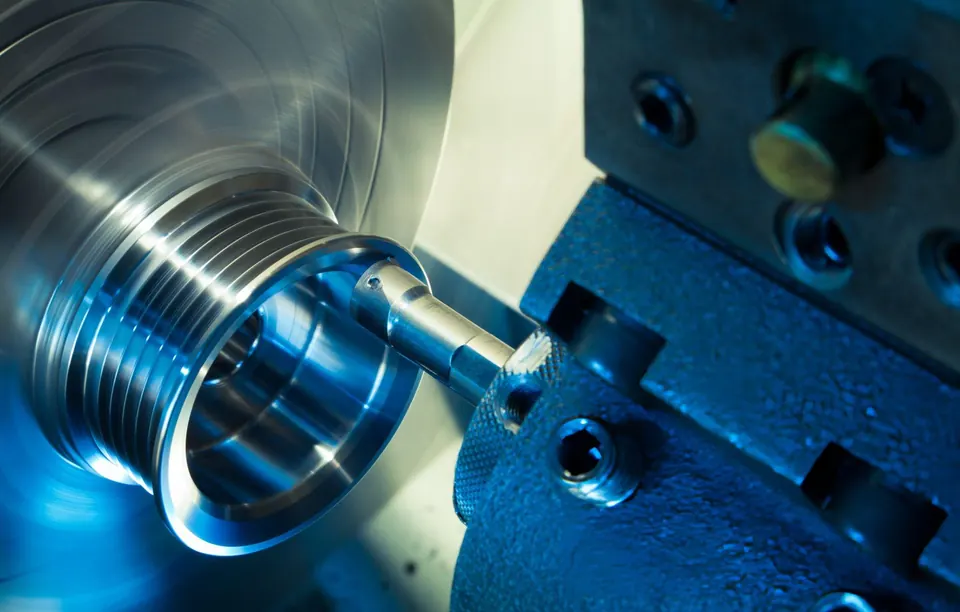
Hydraulikk- og pneumatikkomponenter
Ventilhus og sleider, Pumpedeler, Sylinderhoder og stempler
Hus og kapslinger
Lager- og girhus, Sensor- og elektronikkapslinger, Deksler og lokk
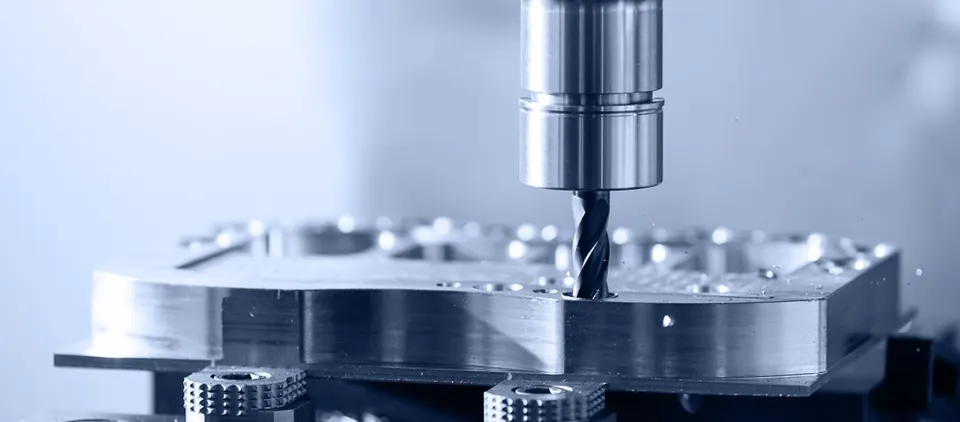
Braketter og monteringsdeler
Braketter og monteringsplater, Klemmer og holdere, Fiksturer og verktøydeler
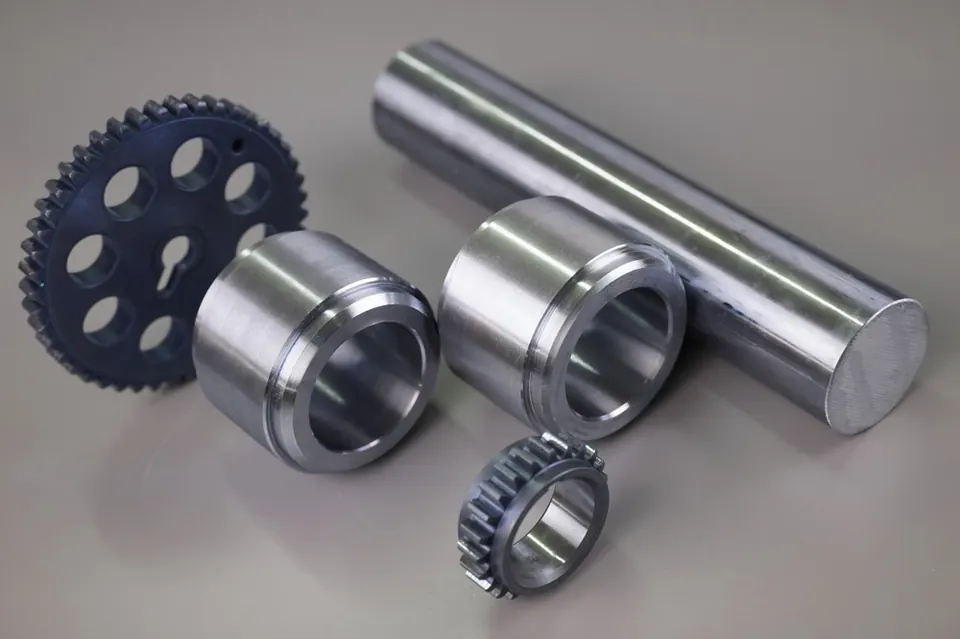
Ruller, reimskiver og tannhjulsdeler
Transport- og føringsruller, Reimskiver, Kjedehjul og tannhjulsemner
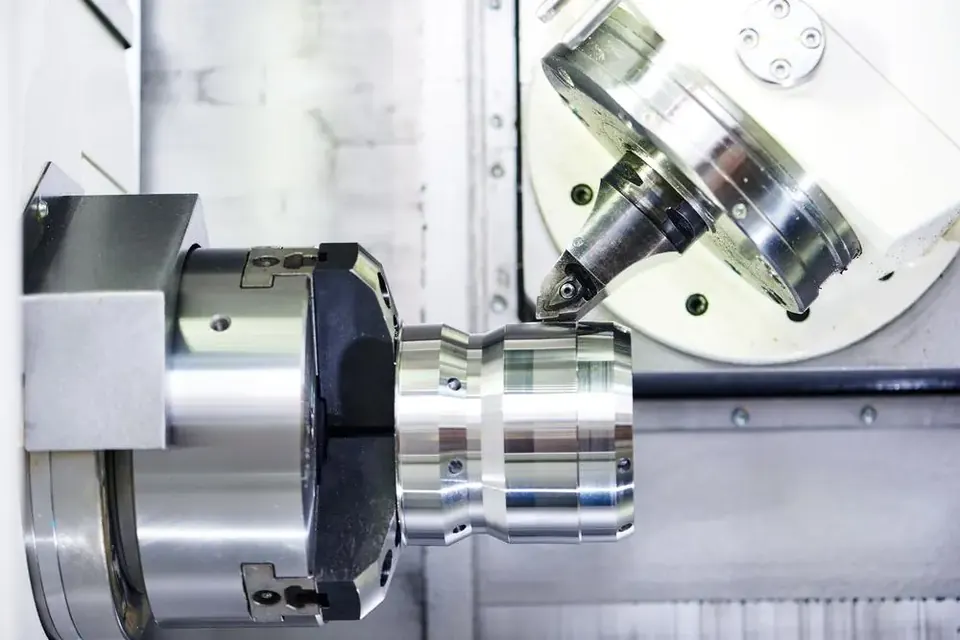
Spesialmaskinerte deler
Prototypedeler, Reservedeler og omvendt konstruksjon, Komplekse deler med flere operasjoner
Materialer
Materialer
Kvaliteter som ofte maskineres. Tilgjengelighet, sertifikater og tilsvarende kvaliteter bekreftes for hver forespørsel.
Aluminium
- EN AW-6060
- EN AW-6061
- EN AW-6082
- EN AW-7075
- EN AW-2017
- EN AW-2024
Karbon- og legert stål
- C45
- 42CrMo4
- 16MnCr5
- 20MnCr5
- 11SMn30
- 11SMnPb30
Rustfritt stål
- 1.4305 / 303
- 1.4301 / 304
- 1.4404 / 316L
- 1.4021 / 420
- 1.4016 / 430
- 1.4125 / 440C
- 1.4104
Kobber, messing og bronse
- CW614N / CuZn39Pb3
- CW617N / CuZn40Pb2
- CuSn12 (CC483K)
- C36000 (UNS)
- Cu-ETP (CW004A)
Tekniske plastmaterialer
- POM-C / POM-H
- PA6 / PA66
- PTFE
- PEEK
- PE1000 (UHMW-PE)
- PVC
- PET
Andre materialer
- Titanium Gr 2 / Gr 5
- Inconel 625 / 718
- Tool steels
- Cast iron
Prosess
Fra tegning til levering
Hver ordre følger samme dokumenterte forløp. Velg et trinn.
Tegning og teknisk gjennomgang
Vi leser tegning og 3D-modell, kontrollerer materiale, toleranser, geometriske toleranser og overflatekrav og stiller spørsmål før tilbudet.
- Tegning og teknisk gjennomgang — Vi leser tegning og 3D-modell, kontrollerer materiale, toleranser, geometriske toleranser og overflatekrav og stiller spørsmål før tilbudet.
- Materialvalg og forberedelse — Stang, plate, smigods eller støpegods anskaffes etter angitt standard, med sertifikat ved behov, og kappes.
- Strategi og planlegging — Oppspenninger, oppspenningsutstyr, verktøy og rekkefølge planlegges for å beskytte referanser og kritiske mål.
- CNC-maskinering — Dreiing, fresing og flerakset maskinering med godkjenning av første del og løpende kontroll av kritiske mål.
- Avgrading og etterbehandling — Kanter avgrades etter tegning; slipning, varmebehandling, belegg eller galvanisering følger hvis det er spesifisert.
- Dimensjonskontroll — Delene måles mot tegningen med kalibrerte måleinstrumenter, CMM eller ruhetsmåler, som avtalt for ordren.
- Sluttkontroll — Dokumentene kontrolleres: målerapport, materialsertifikater og særkrav som merking eller sporbarhet.
- Pakking og levering — Delene rengjøres, konserveres og pakkes for eksport og sendes etter avtalte leveringsbetingelser.
Presisjon
Toleranser og overflateruhet
Veiledende verdier for egnede deler. Oppnåelige toleranser avhenger av geometri, størrelse, materiale og antall og bekreftes for hver tegning etter teknisk gjennomgang — de er ikke garantert for alle deler.
Geometriske egenskaper etter ISO GPS / ISO 1101 og ASME Y14.5:
- Planhet
- Parallellitet
- Vinkelretthet
- Konsentrisitet
- Rundhet
- Sylindrisitet
- Posisjon
- Kast
- Generelle toleranser ISO 2768
- Ruhet Ra / Rz
| Maskineringsnivå | Typisk toleranse | Typisk ruhet |
|---|---|---|
| Generell maskinering | ±0.05 mm | Ra 3.2 µm |
| Presisjonsdreiing / -fresing | ±0.01 mm | Ra 0.8–1.6 µm |
| Presisjonsslipning | ±0.005 mm | Ra 0.2–0.4 µm |
Kvalitet
Kvalitetssikring du kan etterprøve
Kontrollplanen avtales før produksjon, slik at rapporten du får samsvarer med det mottakskontrollen din sjekker.
Førstedelskontroll
Den første delen i et parti måles fullstendig før produksjonen fortsetter.
Kontroll underveis
Kritiske diametre, posisjoner og flater kontrolleres ved maskinen under produksjonen.
Målerapporter
Målte verdier mot tegningens egenskaper, i formatet vi har avtalt med deg.
Materialsertifikater
Sertifikater etter EN 10204 3.1 på forespørsel, sporbare til de leverte delene.
Overflateruhet
Ra og Rz måles der tegningen angir dem.
Sluttkontroll
Visuell, dimensjonal og dokumentkontroll før pakking.
Bransjer
Bruksbransjer
Typiske bransjer der våre maskinerte deler brukes. Bransjespesifikke godkjenninger (f.eks. AS9100 eller ISO 13485) er ikke underforstått; kravene vurderes for hver tegning.
- Luft- og romfart EN
- Bilindustri EN
- Motorsport EN
- Energi EN
- Kraftproduksjon EN
- Olje og gass EN
- Medisinsk utstyr EN
- Industrimaskiner EN
- Robotikk EN
- Automatisering EN
- Pumper og ventiler EN
- Hydraulikk og pneumatikk EN
- Anleggsmaskiner EN
- Forsvar EN
- Jernbane EN
- Maritim EN
- Landbruksmaskiner EN
- Elektro og elektronikk EN
- Kjemisk industri EN
- Næringsmiddelindustri EN
- Generell mekanisk industri EN
Hvorfor MACHINING TR
Hvorfor industrielle innkjøpere jobber med oss
Teknisk gjennomgang før tilbud
Hver tegning leses av en ingeniør. Spørsmål om toleranser, referanser eller materiale tas opp før prisen — ikke etter første parti.
Material- og kvalitetskompetanse
Teamet ledes av ingeniører med bakgrunn i metallurgi, materialteknikk og kvalitetsteknikk — nyttig når kvaliteter, varmebehandling eller kontroll er kritisk.
Åpen produksjonsrute
Vi forteller hvilke operasjoner som utføres internt og hvilke hos kvalifiserte partnere — med samme kontrollstandard for begge.
Eksportklar dokumentasjon
Målerapporter, materialsertifikater, pakking og leveringsbetingelser avtales i ordren, for forsendelser til Europa og Nord-Amerika.
Galleri
Maskinering i praksis
Bildene viser representative maskineringsoperasjoner og deler.
Forespørsel
Hva maskineringsforespørselen bør inneholde
Du trenger ikke alle opplysningene for å komme i gang. Send det du har — jo flere punkter fra listen, desto raskere og mer presis blir den tekniske vurderingen.
- Tekniske tegninger som PDF
- 3D-CAD-filer: STEP, STP eller IGES
- Materialkvalitet og gjeldende standard
- Antall: prototype, første parti og årlig volum
- Kritiske toleranser og GD&T-krav
- Krav til overflateruhet (Ra / Rz)
- Varmebehandling, belegg, galvanisering eller anodisering
- Påkrevde kvalitetsdokumenter og materialsertifikater
- Kontrollkrav
- Ønsket leveringsdato og destinasjon
- Montering, merking, sporbarhet og pakking
Hva trenger dere for å gi et tilbud?
En PDF-tegning, en 3D-modell (STEP), materialet og antallet er nok til å starte. Mangler det opplysninger, send det du har — vi spør etter resten.
Maskinerer dere prototyper og små serier?
Ja. Vi maskinerer enkeltprototyper, nullserier og gjentatte serier. Antall og partistørrelser avtales for hver del.
Hvilke toleranser kan dere holde?
Typisk ±0,05 mm ved generell maskinering, ±0,01 mm ved presisjonsdreiing og -fresing og ±0,005 mm på slipte flater. Dette er veiledende verdier: Oppnåelig toleranse avhenger av geometri, størrelse og materiale og bekreftes etter gjennomgang av tegningen din.
Hvilke materialer maskinerer dere?
Aluminiumslegeringer, karbon- og legert stål, rustfritt stål, messing, bronse og kobber, tekniske plastmaterialer, titan og nikkellegeringer. Innkjøp og tilsvarende kvaliteter bekreftes for hver forespørsel.
Leverer dere materialsertifikater og målerapporter?
Ja. Sertifikater etter EN 10204 3.1 leveres på forespørsel, og målerapporter i formatet som er avtalt for ordren.
Kan dere ordne varmebehandling, belegg eller galvanisering?
Ja. Varmebehandling, anodisering, galvanisering og andre behandlinger koordineres med kvalifiserte partnere. Oppgi spesifikasjonen på tegningen eller i forespørselen.
Forespørsel
Har du en tegning som skal vurderes?
Send 2D-tegning og 3D-modell med antall, materiale og dokumentkrav. En ingeniør vurderer produserbarhet, toleranser og kontroll før vi gir tilbud.