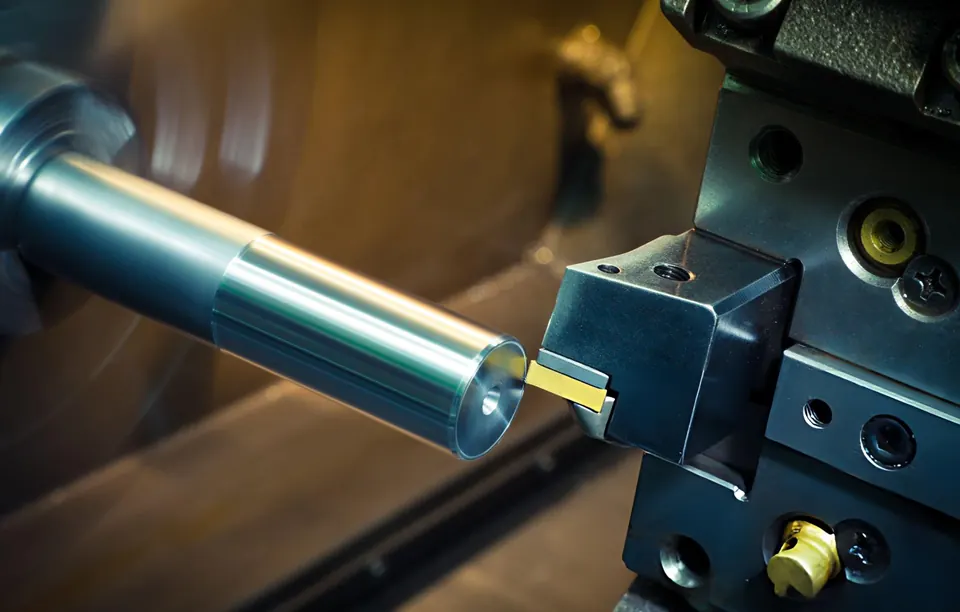
Principe du tournage
Un tour CNC serre la pièce dans un mandrin ou une pince et la fait tourner ; l’outil se déplace en Z (parallèle à la broche) et en X (diamètre). Les tours embarreurs produisent en continu depuis la barre ; le travail en mandrin traite pièces forgées, moulées et grands diamètres.
Paramètres et état de surface
En tournage, la vitesse de coupe s’applique au diamètre usiné ; les commandes modernes la maintiennent constante (G96). La rugosité théorique dépend de l’avance et du rayon de bec :
- Profondeur théorique
- Rt ≈ f² / (8 · rε)
- Exemple
- f = 0,15 mm/tr, rε = 0,8 mm → Rt ≈ 3,5 µm, Ra ≈ 0,9 µm
- Plaquettes wiper
- environ deux fois l’avance pour un état similaire
- Calculateur
- calculateur de tournage
La rugosité réelle dépasse la théorie à cause de l’usure, des vibrations et du comportement matière ; les paramètres de finition sont validés sur la première pièce.
Serrage
- Pinces pour le travail en barre : concentriques et rapides.
- Mandrins hydrauliques avec mors doux alésés au diamètre pour des reprises précises.
- Contre-pointe et lunette pour arbres longs et élancés (L/D au-delà de 4–6 environ).
- Contre-broches pour usiner l’arrière sans reprise manuelle.
Tolérances attendues
Des diamètres en IT7 sont courants sur des tours bien entretenus ; IT6 et un faux-rond inférieur à 0,01 mm sont atteignables sur pièces adaptées avec finition maîtrisée. Au-delà, la rectification peut être nécessaire. Spécifiez le battement ou la coaxialité par rapport à la référence fonctionnelle plutôt que de vous fier aux seules tolérances de diamètre.
Pièces tournées typiques
- Arbres d’entraînement et de pompe
- Bagues et entretoises
- Brides et adaptateurs
- Raccords hydrauliques et pneumatiques
- Connecteurs filetés
- Tiges et sièges de vanne