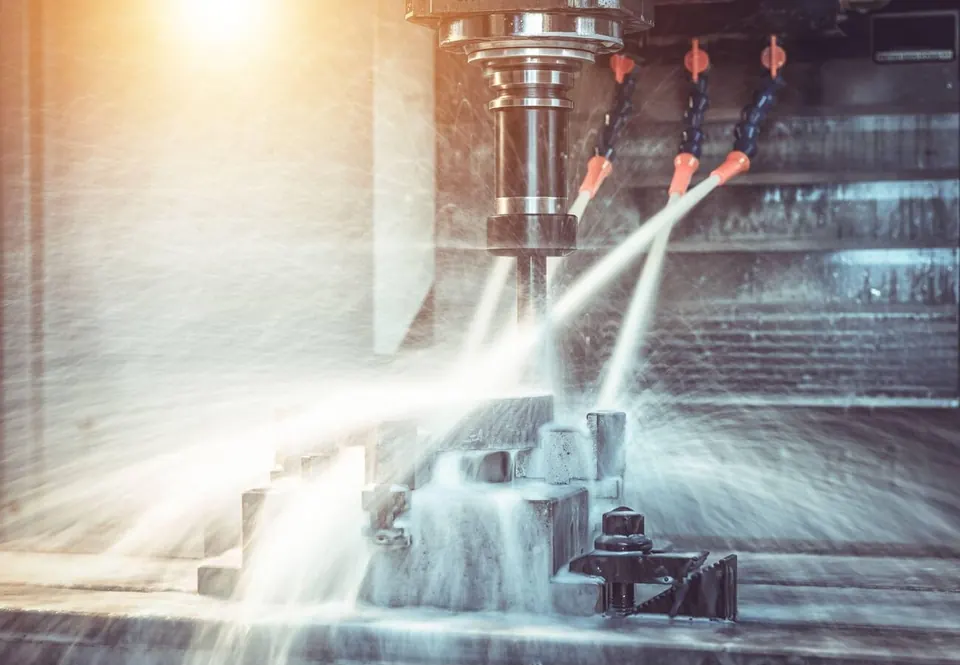
Wat is CNC-verspaning?
CNC-verspaning is een verspanend productieproces: een werktuigmachine verwijdert materiaal van een uitgangsmateriaal — staaf, plaat, smeed- of gietstuk — met roterend of stilstaand gereedschap waarvan de bewegingen door een programma worden bestuurd. Het programma wordt in CAM-software uit het 3D-model gemaakt en bevat gereedschapsbanen, toerentallen, voedingen en gereedschapswissels.
Vergeleken met omvormen of gieten haalt verspaning de nauwste toleranties en beste oppervlakken op functionele kenmerken, zonder investering in matrijzen. Het wordt daarom zelfstandig en als nabewerking van giet-, smeed- en laswerk gebruikt.
Korte geschiedenis
Numerieke besturing ontstond eind jaren veertig en in de jaren vijftig met ponsbandbesturingen voor vliegtuigonderdelen in de Verenigde Staten. Computergestuurde besturing volgde met microprocessoren in de jaren zeventig. Sindsdien hebben CAM-software, snelle spindels, meerassige kinematica, tasters in de machine en automatisering CNC-verspaning tot ruggengraat van de precisieproductie gemaakt.
De belangrijkste processen
CNC-frezen
Prismatische delen, kamers, contouren en 3D-vlakken op 3-, 4- en 5-assige centra.
Meer lezenCNC-draaien
Assen, bussen, flenzen en fittingen — rotatiedelen uit staaf, smeed- of gietstuk.
Meer lezen5-assig verspanen
3+2-positionering en simultaan vijfassig frezen voor complexe geometrie met minder opspanningen.
Meer lezenDraai-frezen
Draaien plus frezen, boren en tappen met C- en Y-as — complete delen in één opspanning.
Meer lezenPrototype tot serie
Eerste stukken, nulseries en stabiele series — dezelfde engineeringlogica in elke fase.
Meer lezen| Proces | Typische onderdelen | Sterke punten | Aandachtspunten |
|---|---|---|---|
| CNC-frezen (3-assig) | Platen, behuizingen, beugels | Flexibel, economisch voor prismatische delen | Meerdere opspanningen bij meerzijdige delen |
| 3+2 / 5-assig frezen | Complexe behuizingen, waaiers, luchtvaartdelen | Minder opspanningen, bereik van schuine vlakken | Hoger uurtarief, programmeerwerk |
| CNC-draaien | Assen, bussen, flenzen | Snel en nauwkeurig voor rotatiedelen | Excentrische kenmerken vragen extra bewerkingen |
| Draai-frezen | Assen met vlakken, gaten, spiebanen | Complete bewerking in één opspanning | Hogere machinekosten |
| Langdraaien | Kleine slanke delen, pennen, contacten | Lange dunne delen met hoge precisie | Staafdiameter beperkt door machine |
Hoe een onderdeel ontstaat
- Review. Tekening en model worden gecontroleerd op maakbaarheid, toleranties, materialen en inspectie.
- Werkvoorbereiding. Machines, opspanningen, spanmiddelen en gereedschappen worden bepaald; kritische kenmerken waar mogelijk in dezelfde opspanning als hun referenties.
- Programmeren. CAM-banen worden gemaakt en gesimuleerd om botsingen te voorkomen.
- Materiaal. Gecertificeerd materiaal wordt besteld of toegewezen, chargenummers worden vastgelegd.
- Verspaning. Het eerste stuk wordt gemeten voordat de serie verdergaat.
- Nabewerkingen. Warmtebehandeling, coating of afwerking — binnen de organisatie of bij gekwalificeerde partners.
- Inspectie. Maten, oppervlakken en documenten worden gecontroleerd volgens het afgesproken plan.
- Verpakking en verzending. Onderdelen worden gereinigd, beschermd en exportklaar verpakt.
Wat de kosten bepaalt
- Opspanningen en complexiteit. Elke herspanning kost tijd en geeft kans op fouten. Ontwerpen voor minder opspanningen verlaagt de kosten.
- Toleranties. Van algemene toleranties naar IT6 of nauwe vorm- en plaatstoleranties betekent langzamer nafrezen, meer meetwerk en soms slijpen.
- Materiaal. Kiloprijs en verspaanbaarheid tellen: een titanium onderdeel kan een veelvoud van de snijtijd van de aluminium versie vragen.
- Aantallen. Programmeren en instellen worden over de serie verdeeld; opspanmallen lonen bij volume.
- Documentatie. First-article-rapporten, CMM-programma’s en certificaten vragen inspanning die vooraf gespecificeerd moet worden.
Turkije heeft een brede verspaningsbasis, korte transportroutes naar Europa en een douane-unie met de EU voor industriële goederen. Voor Noord-Amerikaanse inkopers zijn zee- en luchtverbindingen vanuit Turkse havens en hubs goed ontwikkeld. MACHINING.TR combineert deze basis met technische review en documentatie.