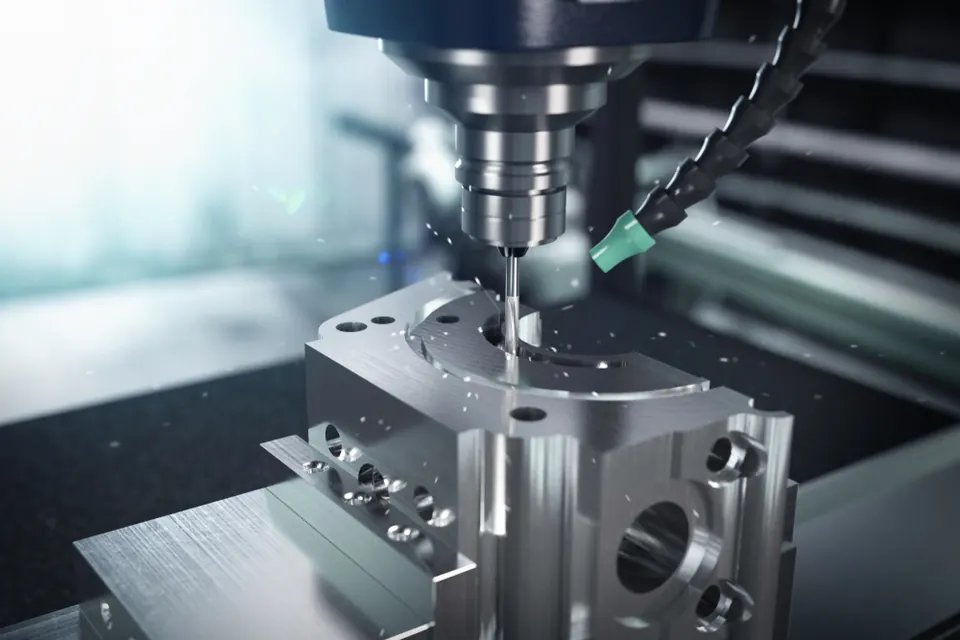
Hoe frezen werkt
Bij frezen draait het gereedschap en beweegt het werkstuk — of de spil — langs X, Y en Z. Verticale bewerkingscentra zijn geschikt voor platen en behuizingen; horizontale centra met palletwisselaar en draaitafel voor meerzijdige delen en series.
Snijwaarden
Vier waarden bepalen een freessnede: snijsnelheid vc, voeding per tand fz, axiale snedediepte ap en radiale aanzet ae. Daaruit volgen toerental, voedingssnelheid en verspaningsvolume. Snelle waarden geeft de freescalculator.
| Parameter | Symbool | Eenheid | Effect |
|---|---|---|---|
| Snijsnelheid | vc | m/min | Standtijd, warmte, opbouwsnede |
| Voeding per tand | fz | mm | Spaandikte, oppervlak, snijkrachten |
| Axiale snedediepte | ap | mm | Verspaningsvolume, doorbuiging |
| Radiale aanzet | ae | mm | Aangrijpingshoek, warmte, spaanverdunning |
Strategieën
- Trochoïdaal / adaptief voorfrezen houdt de aangrijping constant en benut de volle snijlengte bij kleine ae — minder warmte, langere standtijd, veiliger frezen in staal en titanium.
- Restmateriaalbewerking verwijdert wat grotere frezen in hoeken laten staan.
- Nafrezen met constante kamhoogte of contourparallelle banen voor wanden en 3D-vlakken.
- Meelopend frezen heeft op CNC-machines meestal de voorkeur voor oppervlak en standtijd.
Typische mogelijkheden en grenzen
De haalbare nauwkeurigheid hangt af van afmeting, materiaal, opspanning en omgeving. Ter oriëntatie: algemene kenmerken volgens ISO 2768-m; lagerboringen en pengaten in IT7 of beter wanneer gespecificeerd en meetbaar. Dunne wanden, lange uitsteeklengtes en diepe smalle kamers beperken wat economisch is — zie ontwerpen voor verspaning.
Specifieke machines, slagen en capaciteiten voor uw onderdeel worden in de offerte bevestigd. Wij publiceren geen machinelijst die verouderd of misleidend kan zijn.
Ontwerptips voor freesdelen
- Binnenradius iets groter dan de freesradius (bijv. R3,2 bij ⌀6).
- Kamerdiepte tot ongeveer 3–4 × freesdiameter met standaardgereedschap.
- Wanddikte als startwaarde ≥ 1 mm in aluminium en ≥ 1,5 mm in staal bij gematigde hoogte.
- Standaard gat- en draadmaten; diepe kleine schroefdraad vermijden.
- Kenmerken vanuit dezelfde richting groeperen.