Traktoren, Erntemaschinen und Anbaugeräte nutzen bearbeitete Wellen, Naben, Bolzen, Zahnradrohlinge und Hydraulikkomponenten. Saisonale Nachfrage macht verlässliche Versorgung und Bestandsplanung wichtig.
Typische Zerspanungsteile
- Zapf- und Antriebswellen
- Naben und Flansche
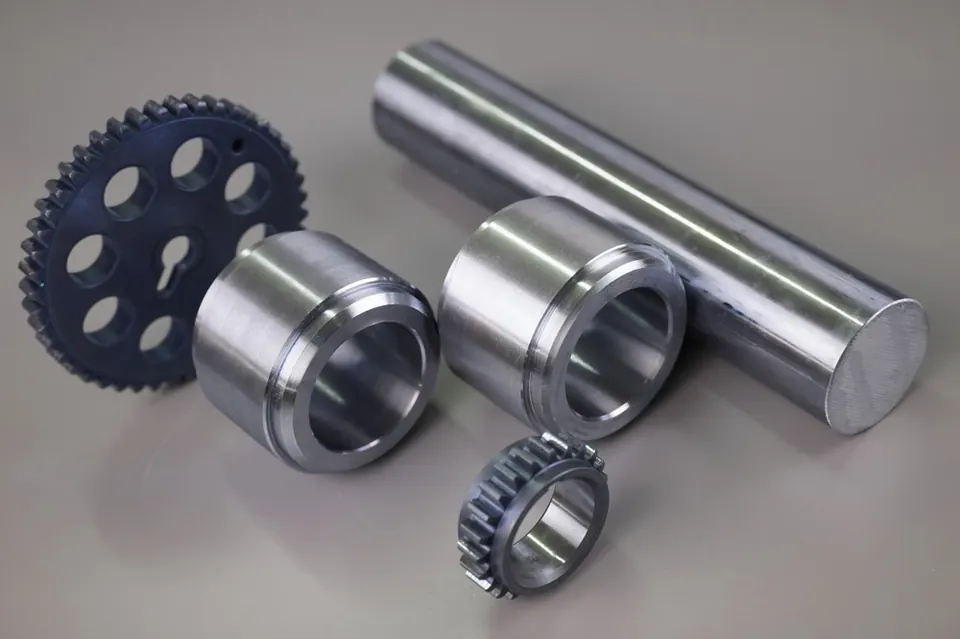
- Zahnradrohlinge und Kettenräder
- Bolzen und Buchsen
- Hydraulikkomponenten
- Anbau- und Gestängeteile
Übliche Werkstoffe
Werkstoffe · Werkstoffvergleich
Fertigungsverfahren
Herausforderungen bei der Bearbeitung
- Vergütete Stähle und Induktionshärtung
- Verzahnungen und Passfedernuten
- Kostendruck
- Saisonale Mengenspitzen
Maßliche Anforderungen
Passungen nach ISO 286; Verzahnungsnormen; Allgemeintoleranzen ISO 2768-m.
Anforderungen an die Oberfläche
Ra 1,6–3,2 µm; gehärtete Bereiche ggf. geschliffen.
Prüfanforderungen
Maßprüfung, Härte nach Wärmebehandlung, Prüfung der Einhärtetiefe in Partnerlaboren.
Relevante Normen
| ISO 730 / ISO 500 | Landwirtschaftliche Traktoren: Dreipunktanbau (730) und Zapfwelle (500). |
| ISO 2768-1 / -2 | Allgemeintoleranzen für Längen- und Winkelmaße (Teil 1: f, m, c, v) und für Form und Lage ohne Einzeleintragung (Teil 2: H, K, L). Teil 2 wird durch ISO 22081 abgelöst. |
| ISO 4413 / ISO 4414 | Sicherheitstechnische Anforderungen an Hydraulik (4413) und Pneumatik (4414). |
| EU 2023/1230 (Machinery) | EU-Maschinenverordnung (löst ab Januar 2027 die Richtlinie 2006/42/EG ab). |
| EN 10204 | Arten von Prüfbescheinigungen für metallische Erzeugnisse: 2.1, 2.2, 3.1 und 3.2. Das 3.1-Zeugnis ist das übliche Minimum für rückverfolgbare Zerspanungsteile. |
Konstruktive Hinweise
- Härtezonen und -tiefen angeben
- Normverzahnungen verwenden
- Wärmebehandlungsverzug berücksichtigen
- Prognosebasierte Bevorratung planen
Mögliche Fertigungslösungen
Drehen und Fräsen mit Partner-Wärmebehandlung, kombiniert mit Schmiede- oder Gussrohteilen, wo wirtschaftlich.
Die Anforderungen hängen vom konkreten Teil, der Zeichnung und der Kundenspezifikation ab. Branchenzulassungen oder Zertifizierungen werden nicht impliziert; sind sie erforderlich, wird dies in der Anfrageprüfung geklärt.