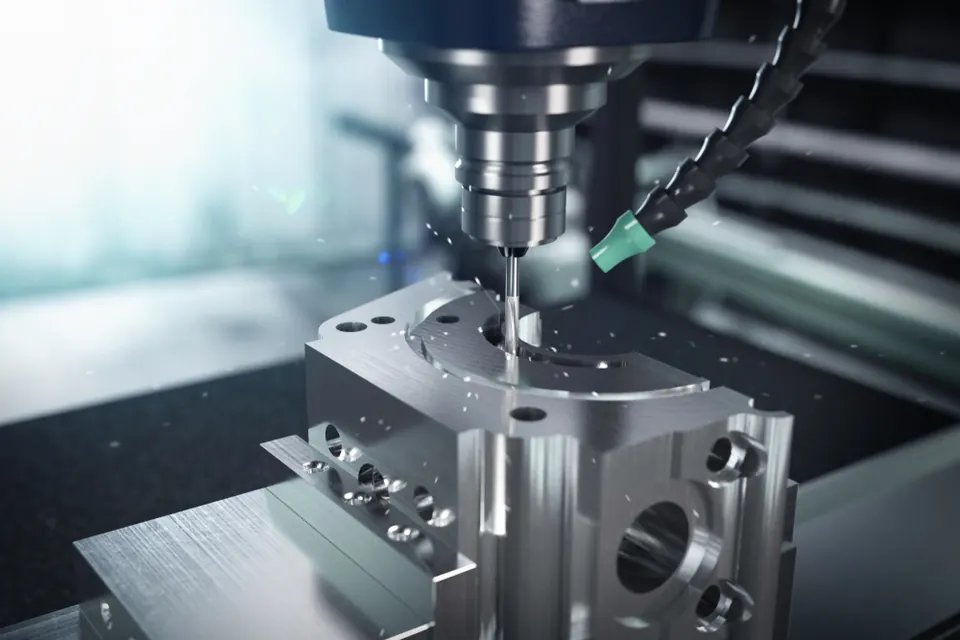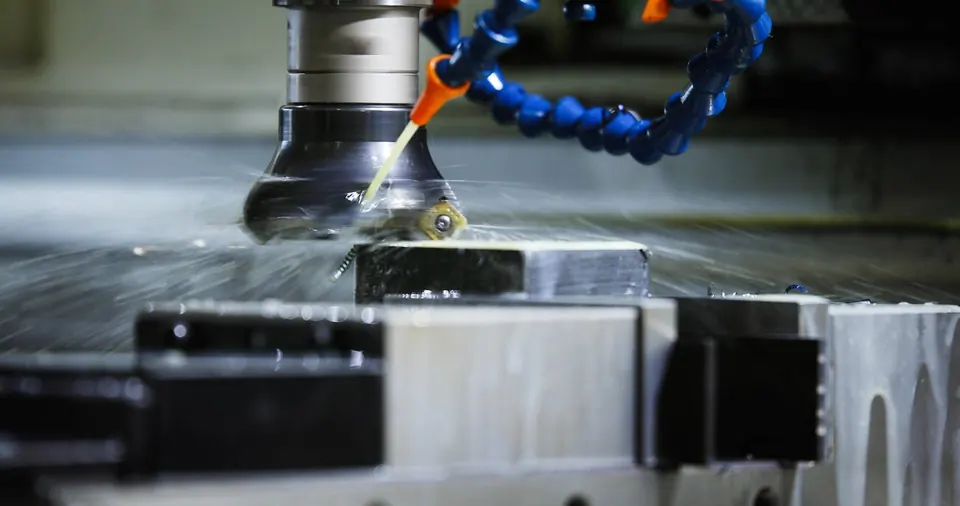
So funktioniert Fräsen
Beim Fräsen dreht sich das Werkzeug, während sich Werkstück oder Spindel in X, Y und Z bewegen. Vertikale Bearbeitungszentren eignen sich für Platten und Gehäuse; horizontale Bearbeitungszentren mit Palettenwechsler und Rundtisch für Mehrseitenteile und Serien.
Schnittwerte
Vier Werte beschreiben einen Frässchnitt: Schnittgeschwindigkeit vc, Vorschub je Zahn fz, Schnitttiefe ap und Arbeitseingriff ae. Daraus folgen Drehzahl, Vorschubgeschwindigkeit und Zeitspanvolumen. Schnelle Werte liefert der Fräsrechner.
| Kenngröße | Formelzeichen | Einheit | Wirkung |
|---|---|---|---|
| Schnittgeschwindigkeit | vc | m/min | Standzeit, Wärme, Aufbauschneide |
| Vorschub je Zahn | fz | mm | Spanungsdicke, Oberfläche, Schnittkräfte |
| Schnitttiefe | ap | mm | Zeitspanvolumen, Abdrängung |
| Arbeitseingriff | ae | mm | Eingriffswinkel, Wärme, Spanausdünnung |
Strategien
- Trochoidales / dynamisches Schruppen hält den Eingriff konstant und nutzt die volle Schneidenlänge bei kleinem ae — weniger Wärme, längere Standzeit, sichereres Zerspanen von Stahl und Titan.
- Restmaterialbearbeitung entfernt in Ecken verbliebenes Material.
- Schlichten mit konstanter Rautiefe oder konturparallelen Bahnen für Wände und Freiformflächen.
- Gleichlauffräsen ist auf CNC-Maschinen meist die bessere Wahl für Oberfläche und Standzeit.
Typische Möglichkeiten und Grenzen
Die erreichbare Genauigkeit hängt von Teilgröße, Werkstoff, Aufspannung und Umgebung ab. Zur Orientierung: allgemeine Merkmale nach ISO 2768-m, Präzisionsmerkmale wie Lagerbohrungen und Passbohrungen bei Bedarf und Messbarkeit in IT7 oder besser. Dünne Wände, lange Auskragungen und tiefe enge Taschen begrenzen die Wirtschaftlichkeit — siehe fertigungsgerechte Konstruktion.
Konkrete Maschinen, Verfahrwege und Kapazitäten für Ihr Teil werden im Angebot bestätigt. Wir veröffentlichen keine Maschinenliste, die veraltet oder irreführend sein könnte.
Konstruktionstipps für Frästeile
- Innenradius etwas größer als der Fräserradius (z. B. R3,2 für ⌀6).
- Taschentiefe bis etwa 3–4 × Fräserdurchmesser mit Standardwerkzeugen.
- Wandstärke als Ausgangswert ≥ 1 mm in Aluminium und ≥ 1,5 mm in Stahl bei moderater Höhe.
- Normbohrungs- und Gewindegrößen; tiefe kleine Gewinde vermeiden.
- Merkmale gleicher Bearbeitungsrichtung gruppieren.