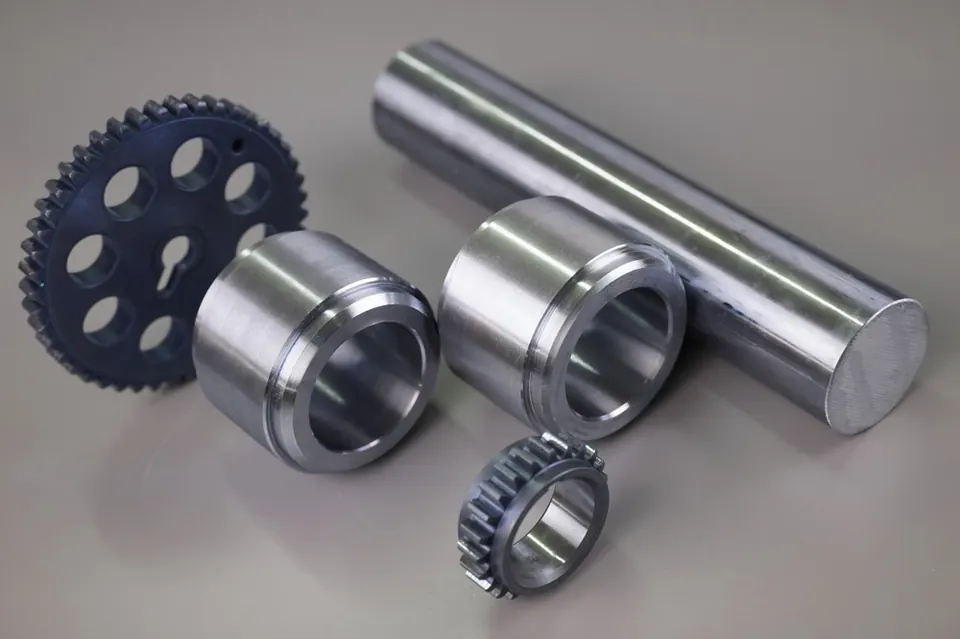
Zerspanungsteile für das Automobil reichen von Drehteilen in hohen Stückzahlen bis zu gefrästen Gehäusen und Haltern für Antrieb, Fahrwerk und E-Mobilität. Einkäufer erwarten stabile Prozesse, Fähigkeitsnachweise für besondere Merkmale und linienfähige Verpackung.
Typische Zerspanungsteile
- Wellen, Bolzen und Distanzstücke
- Hydraulik- und Bremsanschlüsse
- Sensor- und Steckergehäuse
- Turbolader- und Pumpenteile
- Halter und Montageplatten
- Teile für E-Motoren und Batteriesysteme
Übliche Werkstoffe
Werkstoffe · Werkstoffvergleich
Fertigungsverfahren
Herausforderungen bei der Bearbeitung
- Taktzeit und Stückkosten in Serie
- Prozessfähigkeit (Cpk) an besonderen Merkmalen über lange Läufe
- Gratfreie Querbohrungen in fluidführenden Teilen
- Blei- und Stoffbeschränkungen bei Automatenwerkstoffen
Maßliche Anforderungen
Funktionsdurchmesser liegen meist in IT6–IT8; übrige Merkmale nach ISO 2768-m oder Kunden-Allgemeintoleranzen. Besondere Merkmale sind gekennzeichnet und erfordern Fähigkeitsdaten.
Anforderungen an die Oberfläche
Ra 0,8–3,2 µm für die meisten Funktionsflächen; Dichtflächen können Rz oder Drallfreiheit vorschreiben. Für Fluidteile können Grenzwerte der technischen Sauberkeit gelten.
Prüfanforderungen
Produktionslenkungspläne, SPC an besonderen Merkmalen, Lehrenprüfung im Prozess und Erstmusterberichte. PPAP- oder VDA-2-Vorlagestufen je Projekt.
Relevante Normen
| IATF 16949 | Anforderungen an QM-Systeme in der Automobilindustrie, aufbauend auf ISO 9001. |
| AIAG PPAP / VDA 2 | Produktionsteil-Freigabeverfahren (AIAG) und das deutsche Pendant VDA Band 2 (PPF). |
| ISO 2859-1 | Annahmestichprobenprüfung anhand der Anzahl fehlerhafter Einheiten, nach AQL geordnet. |
| ISO 2768-1 / -2 | Allgemeintoleranzen für Längen- und Winkelmaße (Teil 1: f, m, c, v) und für Form und Lage ohne Einzeleintragung (Teil 2: H, K, L). Teil 2 wird durch ISO 22081 abgelöst. |
| EN 10204 | Arten von Prüfbescheinigungen für metallische Erzeugnisse: 2.1, 2.2, 3.1 und 3.2. Das 3.1-Zeugnis ist das übliche Minimum für rückverfolgbare Zerspanungsteile. |
Konstruktive Hinweise
- Automatenwerkstoffe wählen, wo die Funktion es zulässt
- Gewindetoleranzklassen und Kantenzustände angeben
- Sauberkeits- und Verpackungsanforderungen früh festlegen
- Besondere Merkmale klar kennzeichnen
Mögliche Fertigungslösungen
Stangen- und Langdrehen für Serienteile, Mehrfachspannung beim Fräsen von Gehäusen und dokumentierte Prozesslenkung. Wärmebehandlung und Galvanik über Partner mit rückverfolgbaren Losen.
Die Anforderungen hängen vom konkreten Teil, der Zeichnung und der Kundenspezifikation ab. Branchenzulassungen oder Zertifizierungen werden nicht impliziert; sind sie erforderlich, wird dies in der Anfrageprüfung geklärt.