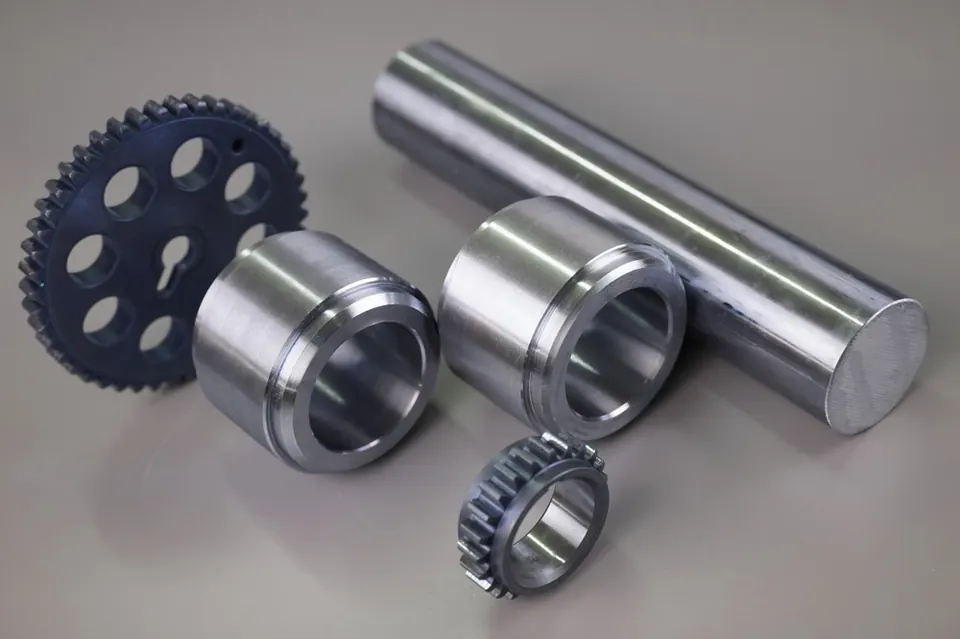
Wärmebehandlungen
| Behandlung | Zweck | Typische Werkstoffe | Maßeinfluss |
|---|---|---|---|
| Spannungsarmglühen | Verzug reduzieren | Stähle, Schweißteile, Alu-Platten | Gering; am besten vor dem Schlichten |
| Härten + Anlassen | Festigkeit, Verschleiß | 42CrMo4, 100Cr6, Werkzeugstähle | Verzug; bei engen Toleranzen fertigschleifen |
| Einsatzhärten | Harte Randschicht, zäher Kern | 16MnCr5, 20MnCr5 | Verzug; Funktionsflächen schleifen |
| Induktionshärten | Örtlich harte Zonen | C45, 42CrMo4 | Örtlich; Gewinde/Bohrungen abdecken |
| Nitrieren | Verschleiß, Dauerfestigkeit, wenig Verzug | 42CrMo4, 34CrNiMo6, Werkzeugstähle | Sehr geringes Wachstum |
| Ausscheidungshärten | Festigkeit bei PH-Stählen / Ni-Legierungen | 17-4PH, Alloy 718 | Leichtes Schwinden |
Oberflächenbehandlungen
| Behandlung | Werkstoffe | Hinweise |
|---|---|---|
| Eloxieren (Typ II, hart Typ III) | Aluminium | Schicht wächst teils ein, teils auf; Passungen und Gewinde abdecken |
| Chemische Konversion (z. B. chromatfrei) | Aluminium | Dünn, leitfähig, Lackgrund |
| Chemisch Nickel | Stahl, Aluminium, Kupfer | Gleichmäßige Dicke, Verschleiß- und Korrosionsschutz |
| Zink und Zink-Nickel | Stahl | Korrosionsschutz; Wasserstoffentsprödung bei hochfesten Teilen |
| Passivieren | Nichtrostender Stahl | Entfernt Fremdeisen, stellt Passivschicht wieder her |
| Brünieren / Phosphatieren | Stahl | Leichter Schutz, ölhaltend |
| Lackieren / Pulverbeschichten | Stahl, Aluminium | Funktionsflächen abdecken |
Planungsregeln
- Behandlungsspezifikation und Schichtdicke auf der Zeichnung angeben.
- Festlegen, ob Maße vor oder nach der Behandlung gelten.
- Abdeckung für Gewinde, Passungen und Kontaktflächen definieren.
- Bei hochfesten Stählen Wasserstoffentsprödung nach Galvanik vorschreiben.
Durch Partner ausgeführt
Wärme- und Oberflächenbehandlungen führen qualifizierte Partnerunternehmen aus. Wir spezifizieren den Prozess, prüfen Zeugnisse und kontrollieren die Teile nach der Behandlung.