Verfahren
| Verfahren | Misst | Hinweise |
|---|---|---|
| KMG | Position, Profil, Form, komplexe Geometrie | Programmiert auf Bezüge; Bericht je Merkmal |
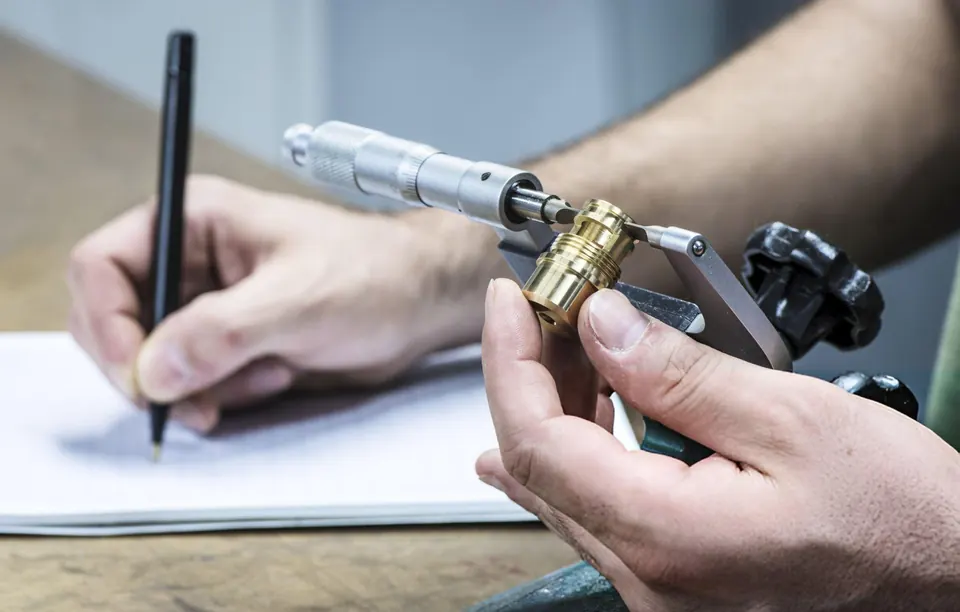
| Bügelmessschraube, Messschieber | Durchmesser, Längen | Schnell; Kalibrierung und Handhabung beachten |
| Innenmessgeräte | Innendurchmesser, Rundheit | Zwei- oder Dreipunktmessung beeinflusst das Ergebnis |
| Höhenmessgerät auf Messplatte | Höhen, Lagen | Gut für einfache prismatische Teile |
| Gewindelehren | Gewindepassung | Gut/Ausschuss je Toleranzklasse |
| Rauheitsmessgerät | Ra, Rz und mehr | Richtiger Grenzwellenlängenfilter und Messstrecke |
| Optische Messsysteme | Kleine Merkmale, Profile | Berührungslos für kleine oder weiche Teile |
Messfähigkeit
Faustregel: Die Messunsicherheit sollte klein gegenüber der Toleranz sein — oft 10 % bis 20 % davon. Bei engen Toleranzen werden Temperaturführung und Messsystemanalysen (MSA) unerlässlich.
Berichte
Berichte führen jedes Merkmal mit Ballonnummer, Nennmaß, Toleranz, Messwert und Ergebnis auf. Stichproben folgen dem vereinbarten Plan, z. B. ISO 2859-1 oder 100-%-Prüfung kritischer Merkmale.