Verfahren
| Verfahren | Typischer Einsatz | Toleranz (Richtwert) | Ra (Richtwert) |
|---|---|---|---|
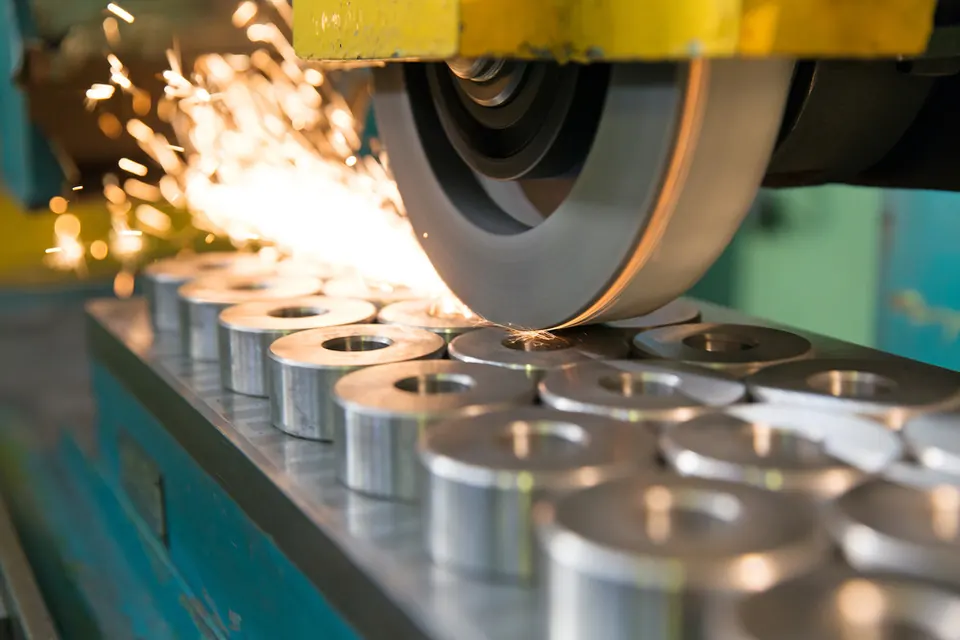
| Rundschleifen | Wellen, Lagersitze, Stifte | IT5–IT6 | 0,2–0,8 µm |
| Flachschleifen | Planflächen, Platten, Blöcke | Ebenheit wenige µm auf kleinen Flächen | 0,2–0,8 µm |
| Innenschleifen / Honen | Bohrungen, Zylinder | IT5–IT6 | 0,1–0,4 µm |
| Läppen | Dichtflächen, Lehrenflächen | Ebenheit in Lichtbändern | 0,05–0,2 µm |
| Polieren / Elektropolieren | Hygienische, optische Flächen | — | bis < 0,2 µm |
Hartdrehen und Hartfräsen
Gehärtete Stähle über ca. 45 HRC lassen sich oft mit CBN- oder Keramikwerkzeugen statt durch Schleifen bearbeiten — schneller und flexibler bei komplexen Profilen; für engste Toleranzen und bestimmte Randzonenanforderungen bleibt Schleifen überlegen.
Entgraten und Kantenbearbeitung
Kanten sind Teil der Spezifikation. Programmierte Fasen, Bürsten, Gleitschleifen, thermisches oder elektrochemisches Entgraten werden nach Geometrie und Werkstoff gewählt. Zeichnungen sollten Kantenzustände nach ISO 13715 festlegen.