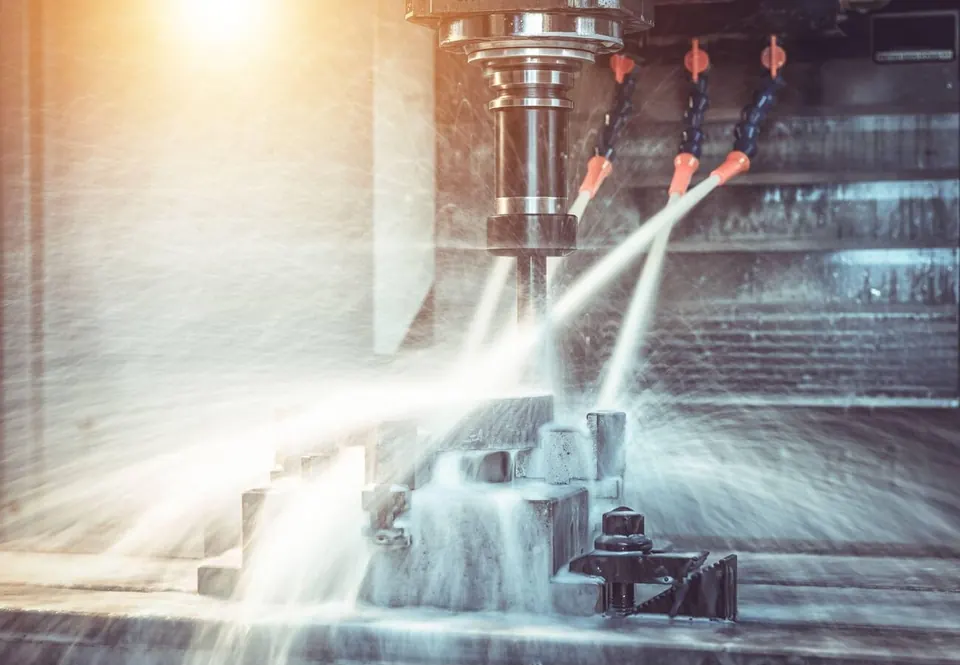
Was ist CNC-Bearbeitung?
CNC-Zerspanung ist ein abtragendes Fertigungsverfahren: Eine Werkzeugmaschine trennt Material von einem Rohteil — Stange, Platte, Schmiede- oder Gussteil — mit rotierenden oder stehenden Werkzeugen ab, deren Bewegungen ein Programm steuert. Das Programm entsteht in einer CAM-Software aus dem 3D-Modell und enthält Werkzeugwege, Drehzahlen, Vorschübe und Werkzeugwechsel.
Gegenüber Umformen oder Gießen erreicht die Zerspanung die engsten Toleranzen und besten Oberflächen an Funktionsflächen, ohne Werkzeuginvestition. Sie wird daher eigenständig und als Endbearbeitung von Guss-, Schmiede- und Schweißteilen eingesetzt.
Kurze Geschichte
Die numerische Steuerung entstand Ende der 1940er und in den 1950er Jahren mit Lochstreifensteuerungen für Flugzeugteile in den USA. Mit Mikroprozessoren folgte in den 1970er Jahren die computergestützte Steuerung. Seither haben CAM-Software, Hochgeschwindigkeitsspindeln, Mehrachskinematik, Messtaster in der Maschine und Automation die CNC-Zerspanung zum Rückgrat der Präzisionsfertigung gemacht.
Die wichtigsten Verfahren
CNC-Fräsen
Prismatische Teile, Taschen, Konturen und Freiformflächen auf 3-, 4- und 5-Achs-Zentren.
Mehr erfahrenCNC-Drehen
Wellen, Buchsen, Flansche und Fittings — Rotationsteile aus Stange, Schmiede- oder Gussteil.
Mehr erfahren5-Achs-Bearbeitung
3+2-Positionierung und simultanes Fünfachsfräsen für komplexe Geometrien mit weniger Aufspannungen.
Mehr erfahrenDreh-Fräsen
Drehen plus Fräsen, Bohren und Gewinden mit C- und Y-Achse — Komplettteile in einer Aufspannung.
Mehr erfahrenLangdrehen
Langdrehautomaten für kleine, lange und schlanke Präzisionsteile aus der Stange.
Mehr erfahrenPrototyp bis Serie
Erstmuster, Vorserien und stabile Serien — dieselbe technische Logik in jeder Phase.
Mehr erfahren| Verfahren | Typische Teile | Stärken | Zu beachten |
|---|---|---|---|
| CNC-Fräsen (3-Achs) | Platten, Gehäuse, Halter | Flexibel, wirtschaftlich für prismatische Teile | Mehrere Aufspannungen bei Mehrseitenteilen |
| 3+2- / 5-Achs-Fräsen | Komplexe Gehäuse, Laufräder, Luftfahrtteile | Weniger Aufspannungen, Zugang zu Schrägen | Höherer Stundensatz, Programmieraufwand |
| CNC-Drehen | Wellen, Buchsen, Flansche | Schnell und genau für Rotationsteile | Außermittige Merkmale brauchen Zusatzschritte |
| Dreh-Fräsen | Wellen mit Flächen, Bohrungen, Nuten | Komplettbearbeitung in einer Aufspannung | Höhere Maschinenkosten |
| Langdrehen | Kleine schlanke Teile, Stifte, Kontakte | Lange dünne Teile in hoher Präzision | Stangendurchmesser maschinenabhängig |
Wie ein Teil entsteht
- Prüfung. Zeichnung und Modell werden auf Fertigbarkeit, Toleranzen, Werkstoffe und Prüfbedarf geprüft.
- Arbeitsplanung. Maschinen, Aufspannungen, Spannmittel und Werkzeuge werden festgelegt; kritische Merkmale möglichst in derselben Aufspannung wie ihre Bezüge.
- Programmierung. CAM-Werkzeugwege werden erstellt und simuliert, um Kollisionen zu vermeiden.
- Werkstoff. Zertifiziertes Material wird bestellt oder zugeordnet, Schmelzennummern werden erfasst.
- Zerspanung. Das erste Teil wird gemessen, bevor die Serie weiterläuft.
- Folgeprozesse. Wärmebehandlung, Beschichtung oder Feinbearbeitung — in der Organisation oder bei qualifizierten Partnern.
- Prüfung. Maße, Oberflächen und Dokumente werden gegen den vereinbarten Plan geprüft.
- Verpackung und Versand. Teile werden gereinigt, geschützt und exportgerecht verpackt.
Was die Kosten treibt
- Aufspannungen und Komplexität. Jedes Umspannen kostet Zeit und birgt Fehler. Wenige Aufspannungen senken die Kosten.
- Toleranzen. Der Schritt von Allgemeintoleranzen zu IT6 oder engen Form- und Lagetoleranzen bedeutet langsameres Schlichten, mehr Messaufwand und mitunter Schleifen.
- Werkstoff. Kilopreis und Zerspanbarkeit zählen: Ein Titanteil kann ein Vielfaches der Schnittzeit des Aluminiumteils benötigen.
- Stückzahl. Programmierung und Rüsten verteilen sich auf das Los; Vorrichtungen lohnen sich bei Serien.
- Dokumentation. Erstmusterberichte, KMG-Programme und Zeugnisse erfordern Aufwand, der vorab spezifiziert werden sollte.
Die Türkei verfügt über eine breite Zerspanungsbasis, kurze Transportwege nach Europa und eine Zollunion mit der EU für gewerbliche Waren. Für nordamerikanische Einkäufer sind See- und Luftverbindungen aus türkischen Häfen und Drehkreuzen etabliert. MACHINING.TR verbindet diese Basis mit technischer Prüfung und Dokumentation.