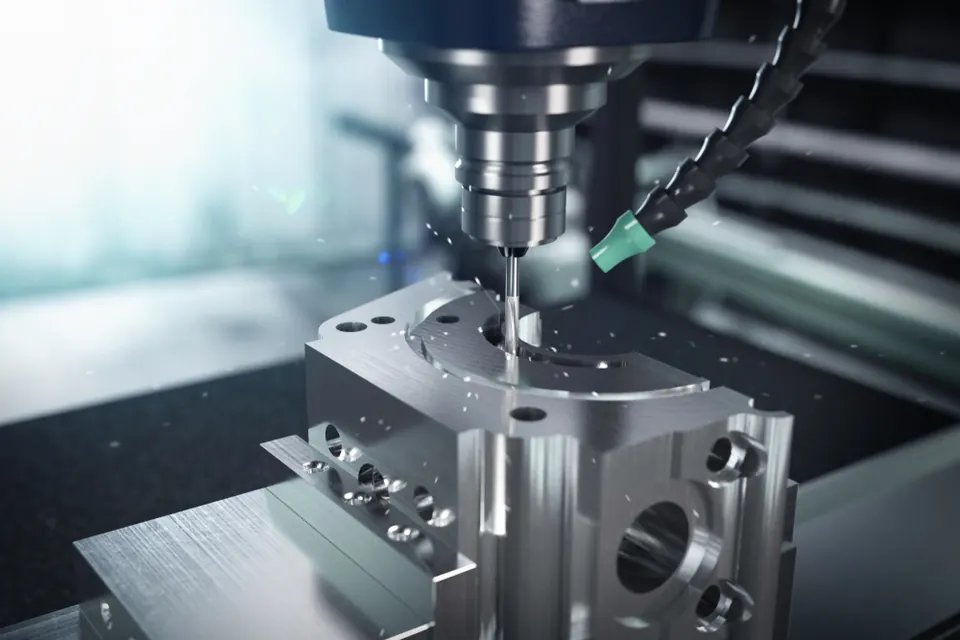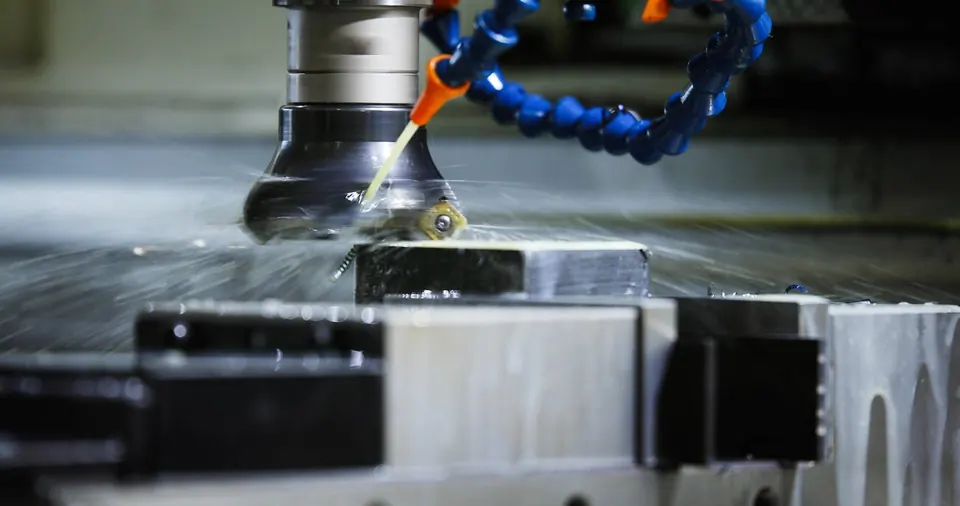
Principe du fraisage
En fraisage, l’outil tourne et la pièce — ou la broche — se déplace selon X, Y et Z. Les centres d’usinage verticaux conviennent aux plaques et carters ; les centres horizontaux avec changeur de palettes et plateau tournant conviennent aux pièces multi-faces et à la série.
Paramètres de coupe
Quatre valeurs définissent une passe : vitesse de coupe vc, avance par dent fz, profondeur axiale ap et engagement radial ae. On en déduit vitesse de rotation, vitesse d’avance et débit de copeaux. Le calculateur de fraisage donne des valeurs rapides.
| Paramètre | Symbole | Unité | Effet |
|---|---|---|---|
| Vitesse de coupe | vc | m/min | Durée de vie, chaleur, arête rapportée |
| Avance par dent | fz | mm | Épaisseur de copeau, état de surface, efforts |
| Profondeur axiale | ap | mm | Débit, flexion |
| Engagement radial | ae | mm | Angle d’engagement, chaleur, amincissement du copeau |
Stratégies
- Ébauche trochoïdale / adaptative : engagement constant, pleine longueur de goujure à faible ae — moins de chaleur, durée de vie accrue, coupe plus sûre dans l’acier et le titane.
- Reprise de reste : enlève la matière laissée dans les angles par les gros outils.
- Finition à hauteur de crête constante ou trajectoires parallèles au contour.
- Fraisage en avalant : généralement préféré sur CNC pour l’état de surface et la durée de vie.
Capacités et limites typiques
La précision dépend de la taille, de la matière, du montage et de l’environnement. À titre indicatif : éléments généraux selon ISO 2768-m ; alésages de roulements et trous de pions en IT7 ou mieux lorsqu’ils sont spécifiés et mesurables. Parois minces, porte-à-faux longs et poches profondes étroites limitent l’économie — voir conception pour l’usinage.
Les machines, courses et capacités pour votre pièce sont confirmées dans le devis. Nous ne publions pas de liste de parc qui pourrait être obsolète ou trompeuse.
Conseils de conception
- Rayon intérieur légèrement supérieur au rayon de fraise (p. ex. R3,2 pour ⌀6).
- Profondeur de poche jusqu’à environ 3–4 × diamètre de fraise avec outils standard.
- Épaisseur de paroi de départ ≥ 1 mm en aluminium et ≥ 1,5 mm en acier pour des hauteurs modérées.
- Diamètres de trous et filetages standard ; éviter les petits filetages profonds.
- Regrouper les éléments usinés depuis la même face.