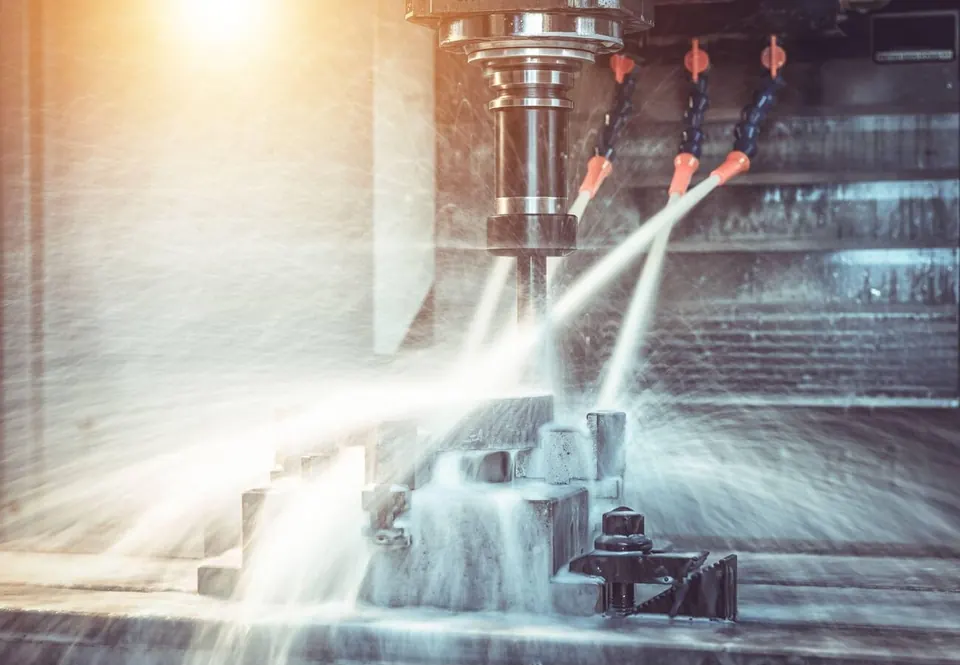
Qu’est-ce que l’usinage CNC ?
L’usinage CNC est un procédé soustractif : une machine-outil enlève de la matière d’un brut — barre, plaque, pièce forgée ou moulée — avec des outils rotatifs ou fixes dont les mouvements sont pilotés par un programme. Le programme est généré par un logiciel de FAO à partir du modèle 3D et contient trajectoires, vitesses de rotation, avances et changements d’outils.
Par rapport au formage ou à la fonderie, l’usinage obtient les tolérances les plus serrées et les meilleurs états de surface sur les éléments fonctionnels, sans investissement d’outillage. Il est donc utilisé seul ou en reprise de pièces moulées, forgées et mécano-soudées.
Bref historique
La commande numérique est née à la fin des années 1940 et dans les années 1950 avec des commandes à bande perforée pour pièces aéronautiques aux États-Unis. La commande numérique par calculateur a suivi avec les microprocesseurs dans les années 1970. Depuis, la FAO, les broches à grande vitesse, les cinématiques multi-axes, le palpage en machine et l’automatisation en ont fait la colonne vertébrale de la fabrication de précision.
Les principaux procédés
Fraisage CNC
Pièces prismatiques, poches, contours et surfaces 3D sur centres 3, 4 et 5 axes.
En savoir plusTournage CNC
Arbres, bagues, brides et raccords — pièces de révolution depuis barre, brut forgé ou moulé.
En savoir plusUsinage 5 axes
Positionnement 3+2 et fraisage 5 axes simultané pour géométries complexes en moins de prises.
En savoir plusTournage-fraisage
Tournage plus fraisage, perçage et taraudage avec axes C et Y — pièces complètes en une prise.
En savoir plusDécolletage
Tours à poupée mobile pour petites pièces longues et élancées depuis la barre.
En savoir plusPrototype à série
Premiers articles, présérie et série stable — la même logique d’ingénierie à chaque étape.
En savoir plus| Procédé | Pièces typiques | Points forts | Points d’attention |
|---|---|---|---|
| Fraisage CNC (3 axes) | Plaques, carters, supports | Flexible, économique pour pièces prismatiques | Plusieurs prises pour les pièces multi-faces |
| Fraisage 3+2 / 5 axes | Carters complexes, roues, pièces aéro | Moins de prises, accès aux faces inclinées | Taux horaire plus élevé, programmation |
| Tournage CNC | Arbres, bagues, brides | Rapide et précis pour pièces de révolution | Éléments hors axe = opérations supplémentaires |
| Tournage-fraisage | Arbres avec méplats, trous, rainures | Usinage complet en une prise | Coût machine plus élevé |
| Décolletage | Petites pièces élancées, goupilles, contacts | Pièces longues et fines très précises | Diamètre de barre limité par la machine |
Comment une pièce est fabriquée
- Étude. Plan et modèle sont vérifiés : faisabilité, tolérances, matières, besoins de contrôle.
- Gamme. Machines, prises, montages et outils sont définis ; les éléments critiques sont usinés si possible dans la même prise que leurs références.
- Programmation. Les trajectoires FAO sont créées et simulées pour éviter collisions et talonnages.
- Matière. La matière certifiée est commandée ou affectée, numéros de coulée enregistrés.
- Usinage. La première pièce est mesurée avant de poursuivre la série.
- Opérations secondaires. Traitement thermique, revêtement ou finition — au sein de l’organisation ou chez des partenaires qualifiés.
- Contrôle. Cotes, surfaces et documents sont vérifiés selon le plan convenu.
- Emballage et expédition. Les pièces sont nettoyées, protégées et emballées pour l’export.
Ce qui fait le coût
- Prises et complexité. Chaque démontage ajoute du temps et un risque d’erreur. Concevoir pour moins de prises réduit le coût.
- Tolérances. Passer des tolérances générales à IT6 ou à des tolérances géométriques serrées implique finition plus lente, mesure et parfois rectification.
- Matière. Prix au kilo et usinabilité comptent : une pièce en titane peut demander plusieurs fois le temps de coupe de son équivalent aluminium.
- Quantité. Programmation et réglage sont répartis sur le lot ; les montages se rentabilisent en série.
- Documentation. Rapports premier article, programmes MMT et certificats demandent un effort à spécifier dès le départ.
La Turquie dispose d’une large base d’usinage, de liaisons de transport courtes vers l’Europe et d’une union douanière avec l’UE pour les produits industriels. Pour les acheteurs nord-américains, les liaisons maritimes et aériennes depuis les ports et hubs turcs sont bien établies. MACHINING.TR associe cette base à une étude technique et à une documentation rigoureuse.