Procédés
| Procédé | Usage typique | Tolérance (indicative) | Ra (indicatif) |
|---|---|---|---|
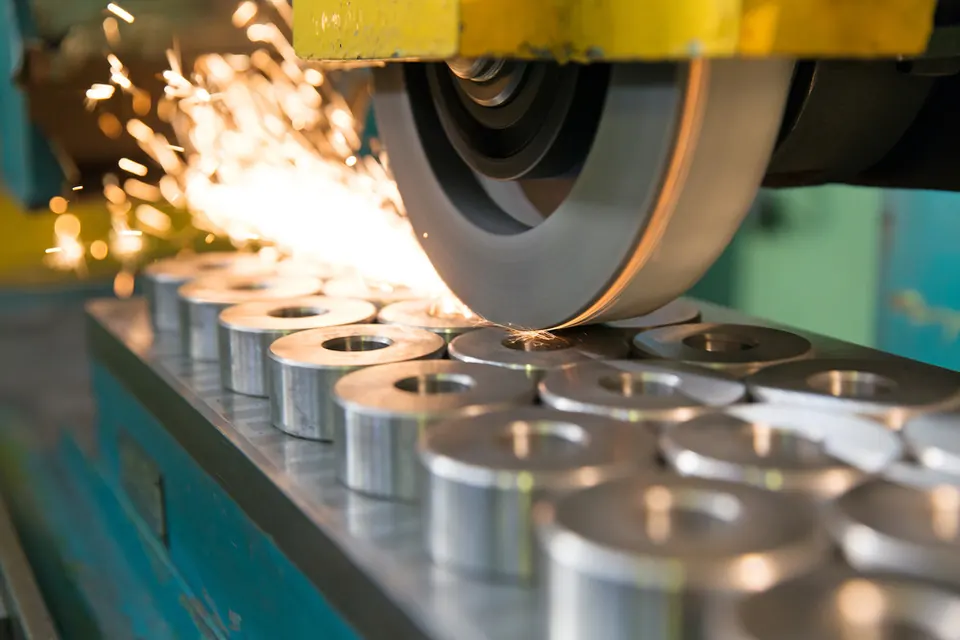
| Rectification cylindrique | Arbres, portées, goupilles | IT5–IT6 | 0,2–0,8 µm |
| Rectification plane | Faces, plaques, blocs | Planéité de quelques µm sur petites surfaces | 0,2–0,8 µm |
| Rectification intérieure / rodage | Alésages, cylindres | IT5–IT6 | 0,1–0,4 µm |
| Rodage fin (lapping) | Faces d’étanchéité, surfaces de calibres | Planéité en franges | 0,05–0,2 µm |
| Polissage / électropolissage | Surfaces hygiéniques, esthétiques | — | jusqu’à < 0,2 µm |
Tournage et fraisage dur
Les aciers trempés au-delà d’environ 45 HRC peuvent souvent être tournés ou fraisés avec des outils CBN ou céramique au lieu d’être rectifiés — plus rapide et flexible pour les profils complexes ; la rectification reste supérieure pour les tolérances les plus serrées et certaines exigences d’intégrité de surface.
Ébavurage et arêtes
Les arêtes font partie de la spécification. Chanfreins programmés, brossage, tribofinition, ébavurage thermique ou électrochimique sont choisis selon la géométrie et la matière. Les plans devraient définir l’état d’arête selon ISO 13715.