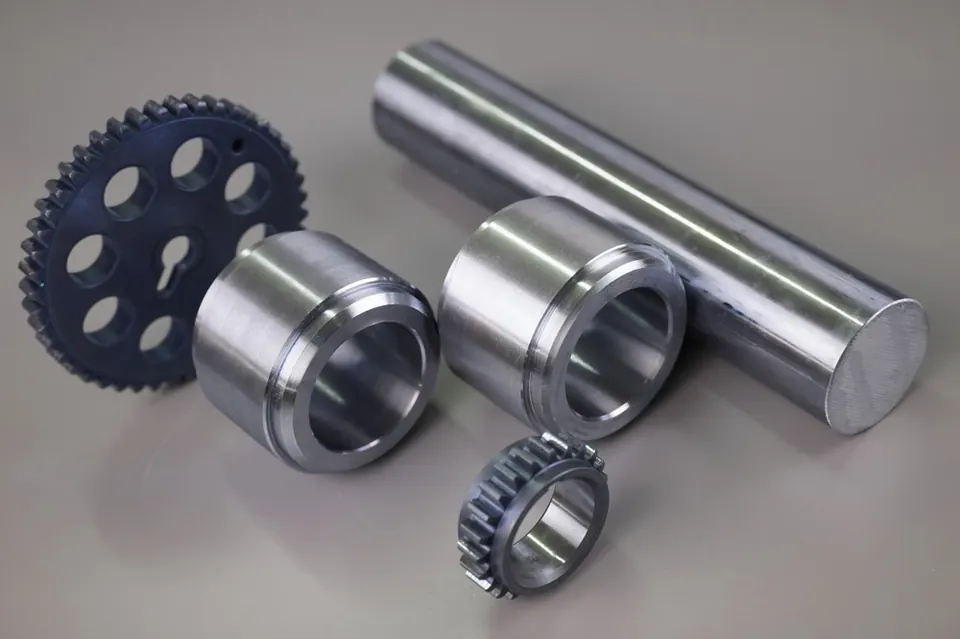
Les pièces automobiles usinées vont des axes et raccords décolletés en grande série aux carters et supports fraisés pour groupe motopropulseur, châssis et e-mobilité. Les acheteurs attendent des procédés stables, des preuves de capabilité sur les caractéristiques spéciales et un emballage adapté aux lignes.
Pièces usinées typiques
- Arbres, axes et entretoises
- Raccords hydrauliques et de freinage
- Boîtiers de capteurs et connecteurs
- Pièces de turbocompresseurs et pompes
- Supports et platines
- Pièces de moteurs électriques et batteries
Matériaux courants
Procédés de fabrication
Difficultés d’usinage
- Temps de cycle et coût pièce en volume
- Capabilité (Cpk) sur caractéristiques spéciales en longues séries
- Trous sécants sans bavure dans les pièces fluides
- Restrictions sur le plomb des matières de décolletage
Exigences dimensionnelles
Les diamètres fonctionnels sont en IT6–IT8 ; le reste selon ISO 2768-m ou tolérances générales client. Les caractéristiques spéciales sont repérées et exigent des données de capabilité.
Exigences d’état de surface
Ra 0,8–3,2 µm pour la plupart des surfaces fonctionnelles ; les faces d’étanchéité peuvent imposer Rz ou l’absence de stries hélicoïdales. Des limites de propreté technique peuvent s’appliquer.
Exigences de contrôle
Plans de surveillance, MSP sur caractéristiques spéciales, calibres en cours et rapports d’échantillons initiaux. Niveaux PPAP ou VDA 2 convenus par projet.
Normes applicables
| IATF 16949 | Exigences de système qualité pour l’automobile, basées sur l’ISO 9001. |
| AIAG PPAP / VDA 2 | Processus d’approbation des pièces de production (AIAG) et son équivalent allemand VDA volume 2. |
| ISO 2859-1 | Règles d’échantillonnage pour les contrôles par attributs, indexées par niveau de qualité acceptable (NQA). |
| ISO 2768-1 / -2 | Tolérances générales pour dimensions linéaires et angulaires (partie 1 : f, m, c, v) et pour la géométrie sans indication individuelle (partie 2 : H, K, L). La partie 2 est remplacée par l’ISO 22081. |
| EN 10204 | Types de documents de contrôle des produits métalliques : 2.1, 2.2, 3.1 et 3.2. Le certificat 3.1 est le minimum usuel pour des pièces usinées traçables. |
Considérations d’ingénierie
- Choisir des nuances de décolletage si la fonction le permet
- Spécifier classes de filetage et états d’arête
- Définir tôt propreté et emballage
- Repérer clairement les caractéristiques spéciales
Solutions de fabrication possibles
Tournage en barre et décolletage pour les pièces de série, fraisage multi-palettes pour les carters et pilotage documenté du procédé. Traitements thermiques et dépôts coordonnés via des partenaires avec lots tracés.
Les exigences dépendent de la pièce, du plan et du cahier des charges client. Aucune homologation ou certification sectorielle n’est sous-entendue ; si un projet l’exige, cela est vérifié lors de l’étude de la demande.