Méthodes
| Méthode | Mesure | Remarques |
|---|---|---|
| MMT | Localisation, profil, forme, géométrie complexe | Programmée sur les références ; rapport par élément |
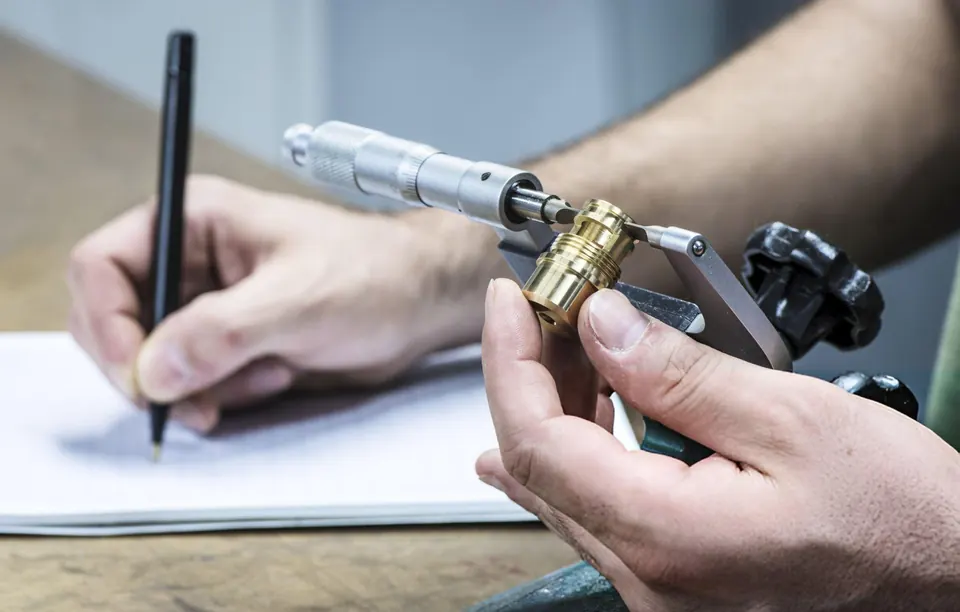
| Micromètres, pieds à coulisse | Diamètres, longueurs | Rapide ; étalonnage et technique |
| Alésomètres | Diamètres intérieurs, circularité | Deux ou trois points influencent le résultat |
| Colonne de mesure sur marbre | Hauteurs, positions | Adaptée aux pièces prismatiques simples |
| Calibres de filetage | Ajustement du filet | ENTRE / N’ENTRE PAS selon la classe |
| Rugosimètre | Ra, Rz et autres | Bon filtre et bonne longueur d’évaluation |
| Systèmes optiques | Petits éléments, profils | Sans contact pour petites pièces ou matières tendres |
Aptitude de la mesure
En règle générale, l’incertitude du moyen de mesure doit être faible devant la tolérance — souvent 10 % à 20 %. Pour les tolérances serrées, maîtrise de la température et études MSA deviennent indispensables.
Rapports
Les rapports listent chaque caractéristique avec son numéro de bulle, la cote nominale, la tolérance, la valeur mesurée et le résultat. L’échantillonnage suit le plan convenu, p. ex. ISO 2859-1 ou contrôle à 100 % des caractéristiques critiques.