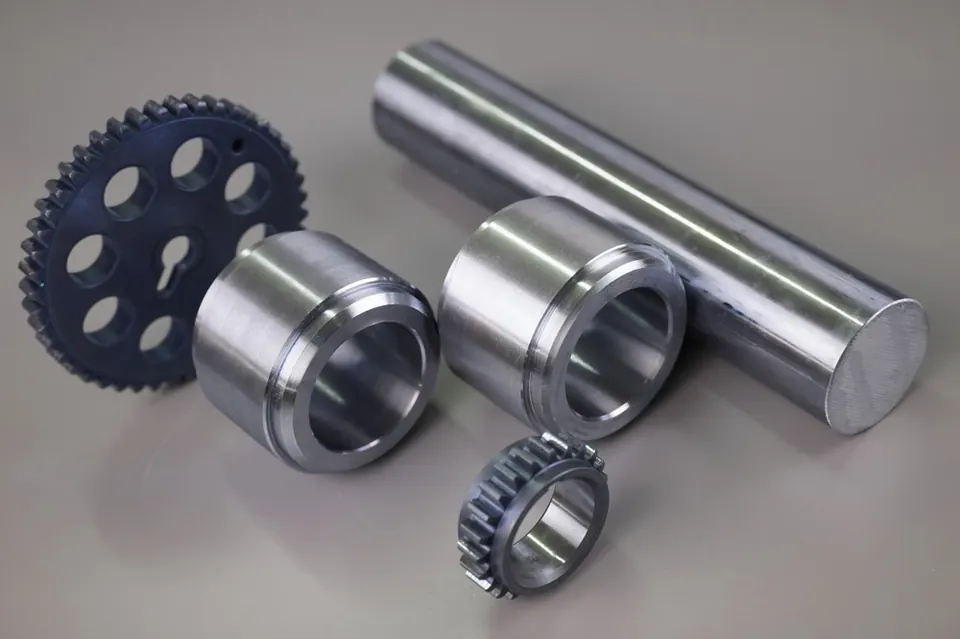
Traitements thermiques
| Traitement | Objectif | Matières typiques | Effet dimensionnel |
|---|---|---|---|
| Détente | Réduire les déformations | Aciers, mécano-soudés, plaques alu | Faible ; idéalement avant finition |
| Trempe + revenu | Résistance, usure | 42CrMo4, 100Cr6, aciers à outils | Déformation ; rectifier si serré |
| Cémentation | Surface dure, cœur tenace | 16MnCr5, 20MnCr5 | Déformation ; rectifier les surfaces fonctionnelles |
| Trempe par induction | Zones dures locales | C45, 42CrMo4 | Locale ; protéger filets/trous |
| Nitruration | Usure, fatigue, faible déformation | 42CrMo4, 34CrNiMo6, aciers à outils | Très faible croissance |
| Durcissement structural | Résistance des inox PH / alliages Ni | 17-4PH, Alloy 718 | Léger retrait |
Traitements de surface
| Traitement | Matières | Remarques |
|---|---|---|
| Anodisation (type II, dure type III) | Aluminium | Couche en partie pénétrante, en partie en surépaisseur ; masquer ajustements et filets |
| Conversion chimique (p. ex. sans chrome) | Aluminium | Fine, conductrice, base peinture |
| Nickel chimique | Acier, aluminium, cuivre | Épaisseur uniforme, usure et corrosion |
| Zingage et zinc-nickel | Acier | Protection ; dégazage pour aciers haute résistance |
| Passivation | Acier inoxydable | Élimine le fer libre, restaure la couche passive |
| Brunissage / phosphatation | Acier | Protection légère, retient l’huile |
| Peinture / poudrage | Acier, aluminium | Masquer les surfaces fonctionnelles |
Règles de planification
- Indiquer spécification et épaisseur du traitement sur le plan.
- Préciser si les cotes s’entendent avant ou après traitement.
- Définir le masquage des filets, ajustements et zones de contact électrique.
- Pour les aciers haute résistance, exiger un dégazage après dépôt.
Réalisé par des partenaires
Les traitements thermiques et de surface sont réalisés par des entreprises partenaires qualifiées. Nous spécifions le procédé, vérifions les certificats et contrôlons les pièces après traitement.