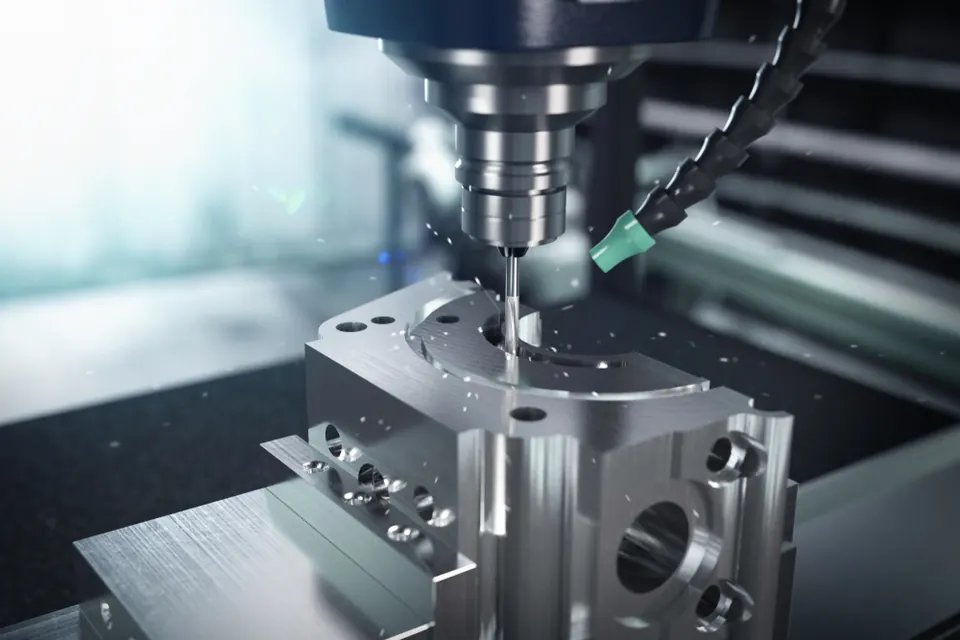
Opérations
| Opération | Tolérance typique | Ra typique | Remarques |
|---|---|---|---|
| Perçage hélicoïdal (carbure) | IT9–IT11 | 1,6–6,3 µm | Rapide ; position selon machine et attaque |
| Alésoir | IT6–IT8 | 0,4–1,6 µm | Suit l’axe du trou, ne corrige pas la position |
| Alésage fin | IT6–IT7 | 0,4–1,6 µm | Corrige position et rectitude |
| Fraisage par interpolation | IT8–IT9 | 1,6–3,2 µm | Un outil pour de nombreux diamètres |
Trous profonds
Au-delà d’environ 10 × D, des stratégies spécifiques s’imposent : avant-trous, forets à lubrification centrale, cycles de débourrage ou forage canon. Rectitude et faux-rond deviennent critiques ; nous examinons le rapport profondeur/diamètre dès le devis.
Règles de conception
- Utiliser des diamètres de forets standard ; tolérancer seulement le nécessaire (p. ex. trous de pions H7).
- Les fonds plats exigent fraises ou forets spéciaux — une pointe 118°/140° est moins chère.
- Éviter les entrées sur surfaces inclinées ou courbes ; prévoir un lamage.
- Les trous sécants créent des bavures — spécifier l’état d’arête.
- Coter les positions par rapport aux références fonctionnelles.